


Za počeno vodilo običajno krivijo stroj, ki ga je upognil. Ko sem razrezal razpokan del in pogledal razpokano površino, pa je bila razpoka devetkrat od desetih odločena še preden je palica sploh dosegla upogibno glavo — v materialnem kaljenju, smeri valjanja ali v bruhu, ki ga pusti rezalni korak navzgor. Pravilno zgrajenStroj za upogibanje zbiralnicPonovi kot 90° znotraj ±0,2°, zato ko se pojavijo razpoke v seriji, nadzor kota skoraj nikoli ni vzrok. Tako ločim materialne težave od postavljanja težav na proizvodni površini.

Štirje vzroki zgornji po toku, najprej preverim
Radij je preozek za temper
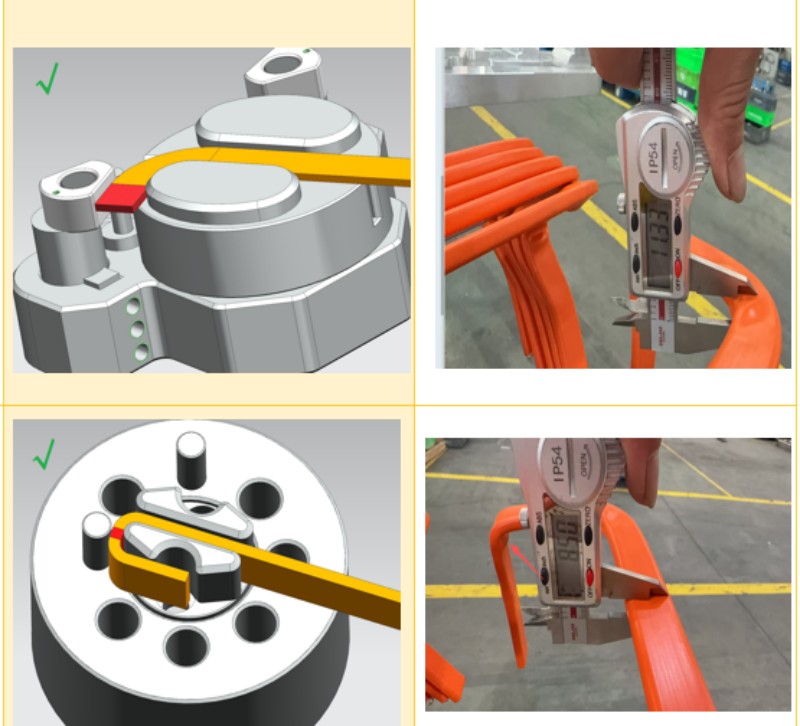
Bakrena vodilna palica izgleda mehka, a večina pride napol trda, vsaka tempera pa ima minimalni radij, ki ga bo preživela. ARadij upogibanja bakrene vodilne paliceTo deluje za žarjeno palico, lahko raztrga poltrdo palico enake velikosti. Moja navada je, da začnem z notranjim radijem, ki je enak debelini materiala, in ga postopoma povečujem, dokler razpoka ne izgine, namesto da bi najprej sumil stroj. Prevlečena palica ima na tleh strožja pravila: pri ravnih upogibih notranji radij ostaja en kratnik širine palice (izbočena izbočenost 1,6 mm na stran), pri navpičnih upogibih pa enkrat debelina (1,5 mm na stran). Goli baker prenaša ožje radije, vendar še vedno velja disciplina v zrnu in robu.
Ukrivljena črta poteka skupaj z vlaknom
Ko linija upogiba poteka vzporedno z valjajočo smerjo, meje zrn pristanejo prav na napetostni strani ovinka in razpoka je dolga in ravna. Če se upognemo čez vlakna, postane površina zloma topa in vlaknasta — veliko varnejši način odpovedi. Če se razpoke pojavijo in izginejo v eni seriji, je običajno razlog izravnalna črta ali način, kako operaterji nalagajo palice v nabojnik. Palico, izrezano na dolžino, je treba zlagati v eni orientaciji in označiti.
Rezalni rob prenaša razpoko noter

Zunanji del ovinka je v napetosti. Brr ali mikro-razpoka zaradi striženja ali žaganja leži točno na tej površini, razpoka pa se začne na konici brlja. Če se razpoka dosledno začne na enem robu linije upogibanja, najprej sumite na rezni rob. Odstraniti brug pred upogibanjem; Lasersko rezani robovi se obnašajo opazno bolje kot strižni.
Mešani temperamenti znotraj ene serije
Dobavitelji menjajo talne parcele in žarilni načrti se premikajo. Ista risba se lahko na nekaterih črtah razpoka, pri drugih pa se prenese iz iste dostave. Nobena nastavitev stroja tega ne reši — prosite dobavitelja za potrdilo o jezi in zastavite sumljivo tovarno v karanteno.
20-minutna triažna sekvenca
Poganjajte jih po vrsti, spreminjajte eno spremenljivko naenkrat. Najprej preberite obraz zloma: svetla, groba zrnca kažejo na ozek radij; dolgočasna, vlaknasta tekstura kaže na smer vlaken ali tempero. Drugič, upognite potrjeno žarjeno odrezano. Tretjič, zavrtite palico za 90° in ponovno upognite. Četrtič, upočasni upogibanje. Petič, povečajte polmer za en korak. Katerikoli korak povzroči, da razpoka izgine, kaže na pravi vzrok.
Kaj stroj lahko popravi in česa ne more
V oknu zvočnega procesa stroj zasluži svoje življenje. Osem upogibnih rok na našem 16-osnem segmentuStroj za upogibanje zbiralnic(TP-DL-45-6E, širok 12–45 mm × debel 2–6 mm) delujejo zaporedoma, zmanjšujejo hitrost upogibanja pred ozkim radijem, držijo ±0,1° pri ravnih ovinkih in ±0,2° pri vertikalnih ovinkih ter ponavljajo preverjen parameter, nastavljen na enak način desettisočkrat. Debelejši deli — 15–60 mm širine × 2–8 mm debeline — pripadajo okvirju 6000 kg TP-DL-60-8EStroj za upogibanje zbiralnic, kjer je trša opora najpomembnejša pri težkih drogih. Kar noben stroj ne more popraviti: napačno kaljenje, naključno smer valjanja ali brnjenje, ki ostane na robu. Te pripadajo materialni strani.
Hitra diagnostična tabela
Preden se dotaknete katerekoli nastavitve naStroj za upogibanje zbiralnic, ujemaj s tem, kar vidiš na tej tabeli:
| Simptom na strani | Najverjetnejši vzrok | Prvi korak |
| Razpoka se začne na zunanjem robu upogiba, svetla in grobo zrnata | Radij je preozek za temper | Povečaj radij |
| Razpoka poteka vzdolž linije upogibanja in se začne na enem robu | Brr ali mikro-razpoka na reznem robu | Odstranitev bruha pred upogibanjem |
| Nekatere palice počijo, nekatere ne, ista serija | Smer zrn ali mešano temperiranje | Standardizirajte orientacijo palice; Zahtevajte potrdilo o razpoloženju |
| Površina pomarančne lupine, nato zlom | Polmer je majhen glede na debelino, prekomerno delo | Povečaj radij, upočasni upogib |
| Enake razpoke na vsakem baru | Poškodbe orodja ali sponke | Pregledajte matrice in sponke |
Pravila polmera se ohranijo, ne pa uglašajo

Ekonomska logika na našem nadstropju je preprosta: v procesni list vstavimo pravila radija, korak odstranjevanja brska in orientacijo palice, nato pa najStroj za upogibanje zbiralnicPonovljivost ročaja — Natančnost podajanja ±0,1 mm na 300 mm in ±0,2° na kot pomeni, da ena validirana postavitev velja skozi celoten tok. Vsaka pritožba zaradi upogibanja upogiba na vodilni palici, ki sem jo sledil, se je vračala na materialno stran ali procesno ploščo, nikoli pa na to, da bi se servo odmaknil od specifikacij. Natančnost hranjenja, natančnost kota in vzdržljivost 100.000 ciklov pred pošiljko so tu, da ostane tako.
Če vas je razpoka zataknila, nam pošljite risbo skupaj s fotografijo obraza zloma, z označeno širino, debelino, temperacijo in polmerom, in vam bomo neposredno povedali, ali spremeniti nastavitve ali material. DesnicaStroj za upogibanje zbiralnicNastavitev se obrestuje šele, ko je palica v njej dosledna. BELAN Machinery, vaš strokovni ponudnik avtomobilskih rešitev za oblikovanje žic.


