


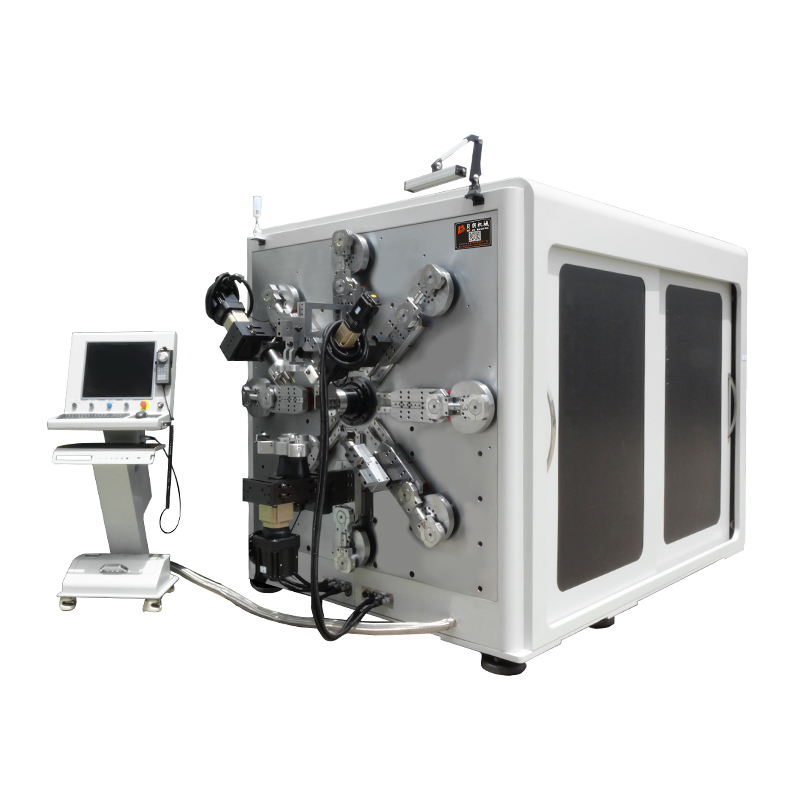
Programiraš 90 stopinj. Vrstica gre s stroja pri 92. Nihče se ni dotaknil ničesar — baker se je preprosto delno potegnil nazaj. Vsaka delavnica, ki izdeluje ravno baker, to doseže že v prvem tednu, rešitev pa ni težji valj ali nova matrica. Na sodobnemStroj za upogibanje zbiralnic, vzmet je programirana spremenljivka, podobno kot dolžina potoka in notranji polmer. Tako določimo vrednosti kompenzacij na proizvodnih površinah — in jih zadržujemo.
Od kod prihaja okrevanje
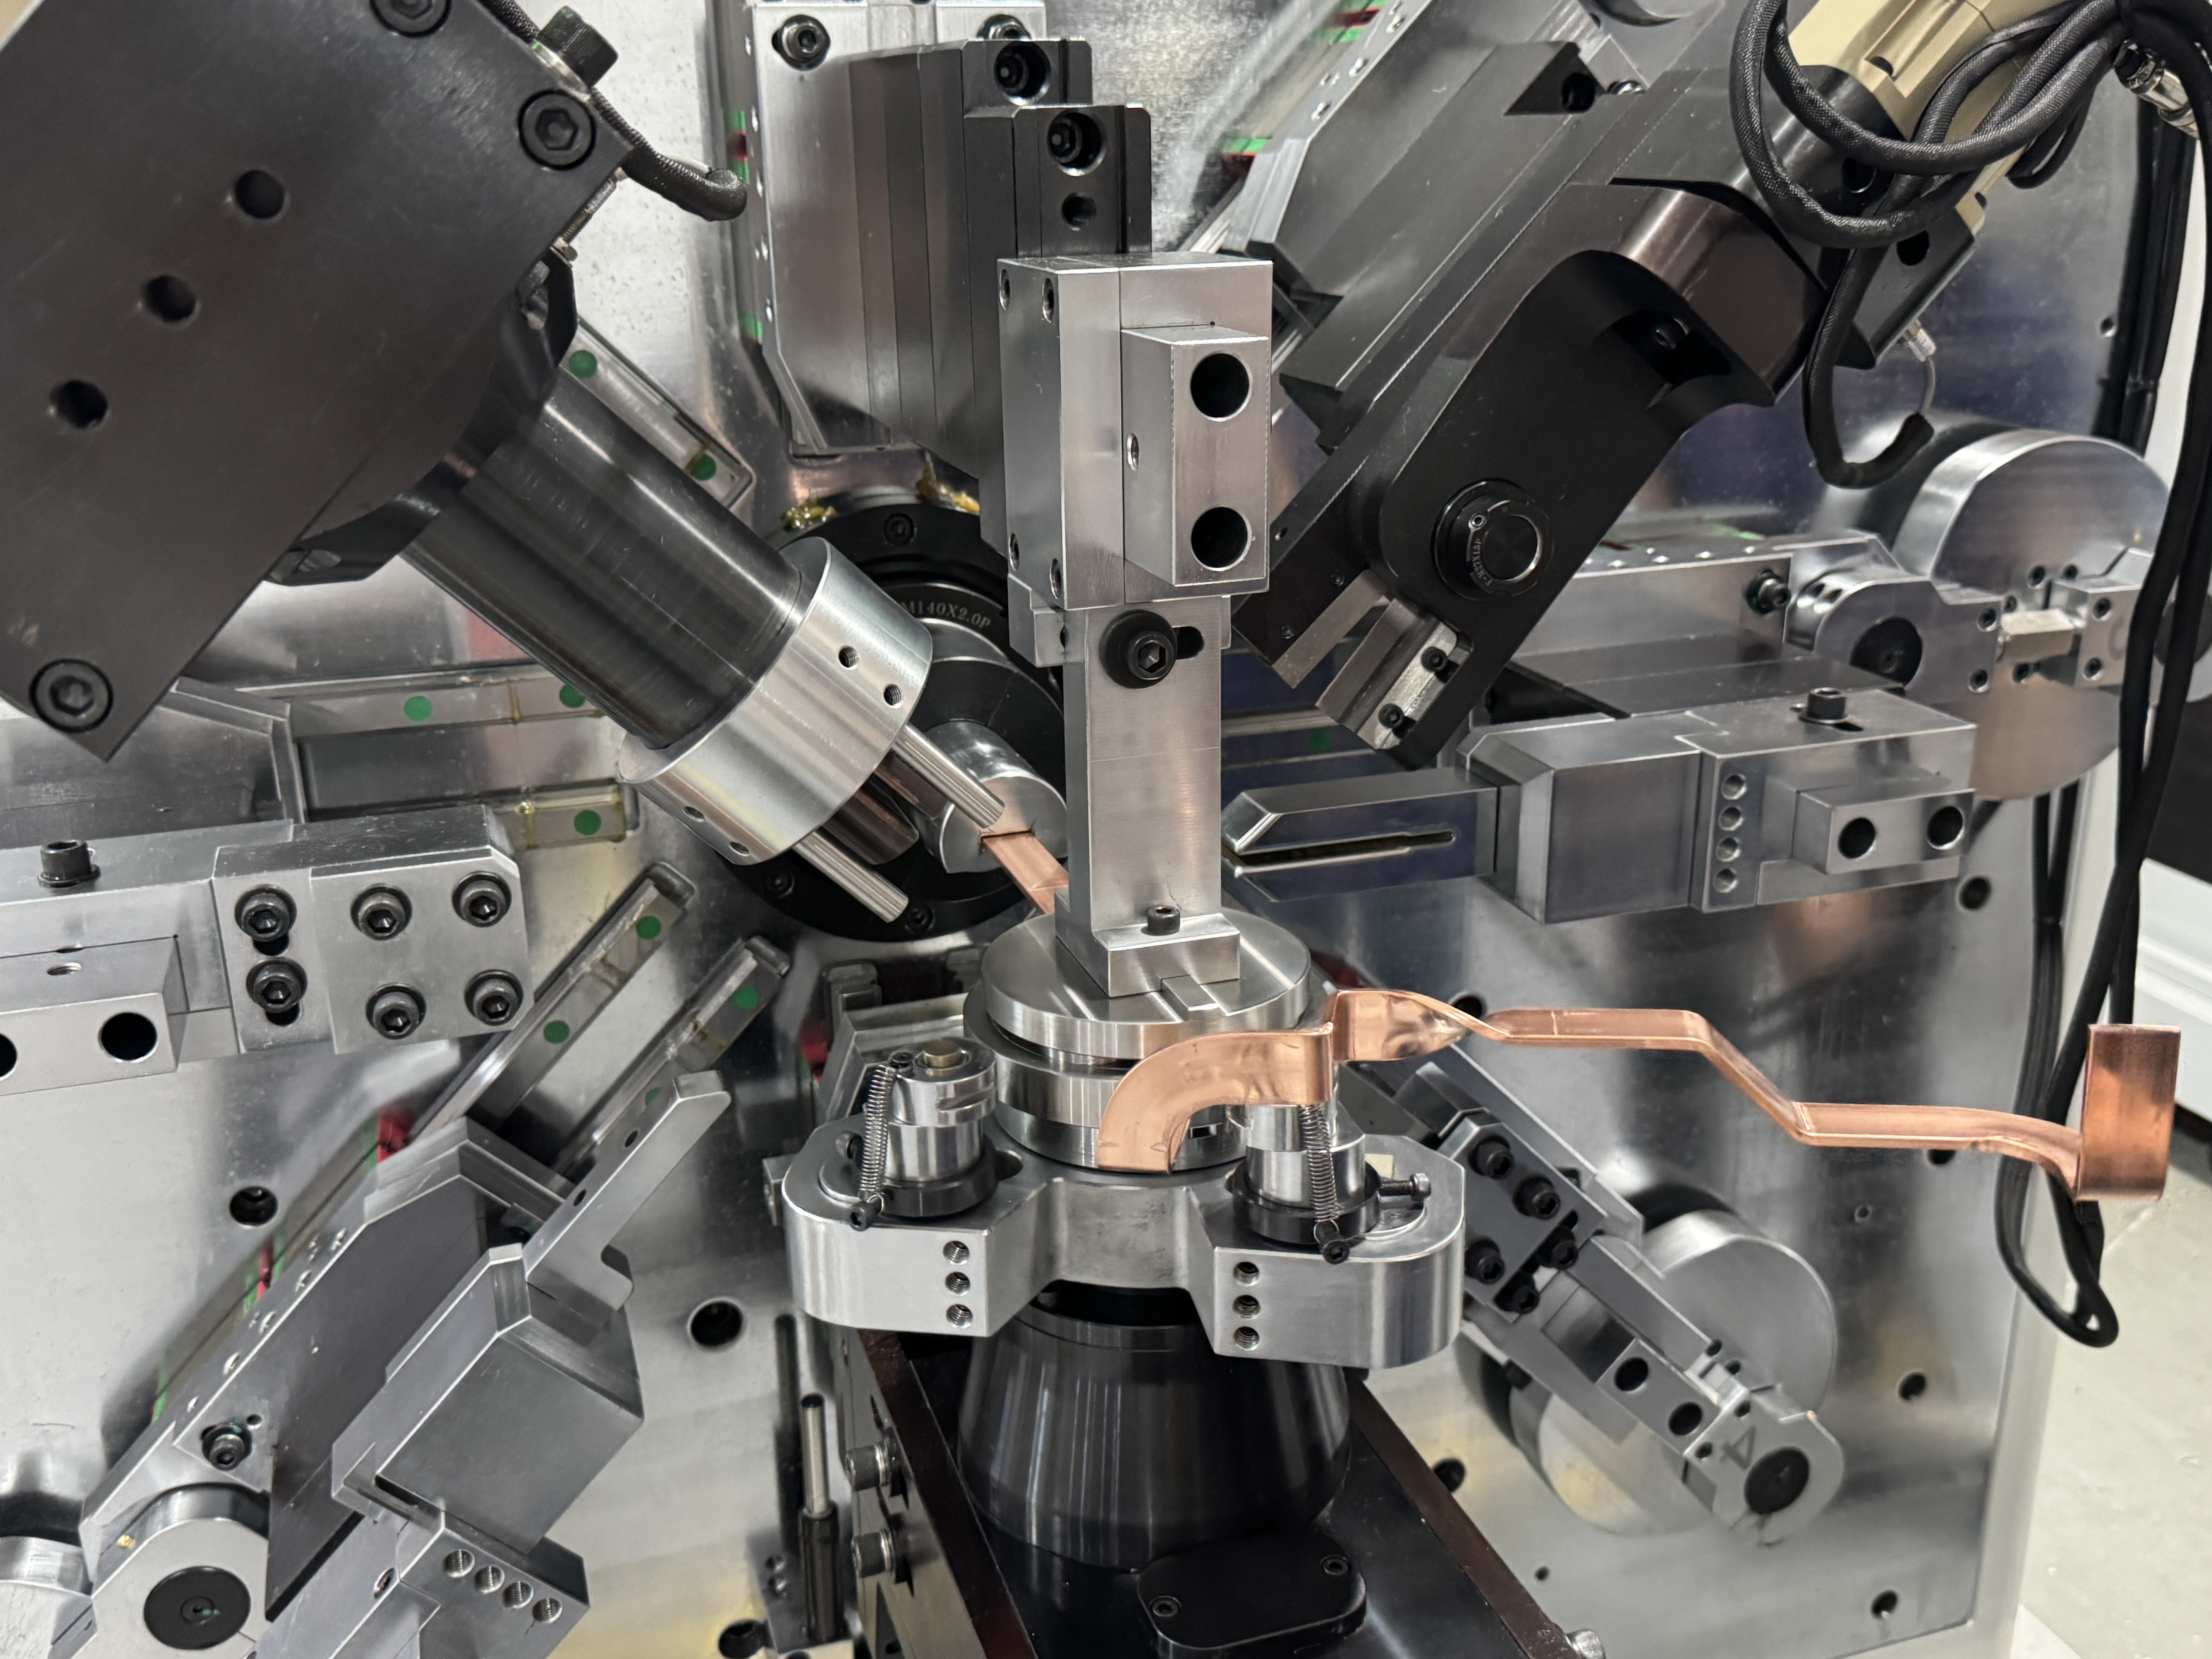
Upogib plastično deformira notranji radij palice, vendar zunanje plasti ostanejo elastične. Sprostite pritisk in te elastične plasti palico delno potegnejo nazaj proti ravnini. Okrevanje ni naključno —Bakrena vzmetna vzmetna palicaOdvisno od treh zabeleženih spremenljivk. Zapišite jih na papir inKompenzacija kota upogiba zbiralnicepostane aritmetika namesto folklore.
Tri spremenljivke, ki določajo kot okrepitve
Na 16-osiStroj za upogibanje zbiralnictako kot pri našem TP-DL-45-6E lahko ista palica zapusti upogibno glavo z ravnimi upogibi, navpičnimi upogibi in zasuki na enem delu. Vsaka smer se obnovi drugače, zato ju morata stroj in program obravnavati ločeno.

Temperament
Mehka, žarjena palica se povrne najmanj in ohranja najbolj stabilne vrednosti med loti. Poltrdi bar — najpogostejše komercialno stanje — se opazno bolj povrne, in prav tu poteka večina dela na področju odškodnin. Trdo izvlečena palica se najbolj pobere in se spreminja glede na postopek v mlinu, zato vsako serijo novega dobavitelja obravnavajte kot nepreverjeno, dokler prvi upogib ne dokaže drugače.
Material je prav tako pomemben. Če uporabljate baker in aluminij na enem stroju — naš BL-TP-50-7E obdela baker 15–45 × 1–7 mm in aluminij 15–50 × 1–8 mm na istih 13-osnihStroj za upogibanje zbiralnic— ohranite dve ločeni izpeljavi. Aluminij ne deli krivulje izdobljanja bakra, zato bo vrednost, kopirana iz programa bakra, zgrešila.
Debelina
Debelejša palica se obnovi bolj v absolutnih stopinjah in manj predvidljivo, ker je deformacijska cona globlja. Palica premera 3 mm in palica premera 6 mm, upognjena v isto geometrijo, ne bosta imeli enake kompenzacijske vrednosti, tudi v istem temperiranju. Spremembe debeline so najpogostejši vzrok za "isti program, ki je deloval."
Smer upogibanja
To je spremenljivka, ki jo delavnice pozabijo. Ravni upogibi čez široko površino se najmanj obnovijo. Vertikalni upogibi skozi debelo dimenzijo se izberejo merljivo bolj. Zasukani deli razširijo deformacijo vzdolž zasuka in se ponovno drugače obnovijo. Zato se naši cilji za natančnost razlikujejo glede na smer: ravni upogibi držijo ±0,1°, navpični upogibi ±0,2°. Programiranje ene kompenzacijske vrednosti za obe smeri je najpogostejši vzrok za zavrnitve kotov na delih mešane geometrije.
Plačilni list: Kaj beležiti
| Spremenljivka | Kaj se spremeni | Kaj posneti |
| Temper (mehak / pol-trd / trdo narisan) | Okrevanje raste z trdoto; Trdo izvlečeno se razlikuje glede na tovarno | Vrednost na ravni parcele; Preverjanje prvega članka za vsako novo serijo |
| Debelina | Več stopenj okrevanja, manj linearno, ko je palica debelejša | Ena vrednost na debelino, ne na družino delov |
| Smer upogibanja | Raven se najmanj povrne (±0,1°), navpično bolj (±0,2°), zasuk ločen | Ločene vrednosti za ravno in vertikalno na istem delu |
| Material (baker proti aluminiju) | Popolnoma različne krivulje okrevanja | Ločen izpeljavni list za vsak material |
Izpeljite vrednost v štirih ovinkih
Na novem materialu in geometriji je izpeljava kratka:
- Upognite testni kos pod nominalnim kotom in izmerite dejanski rezultat.
- Razlika je v povratni vzmeti za to kombinacijo — beležite jo ob materialu, debelini in smeri.
- Vnesite overbend kot programsko kompenzacijo in zaigrajte drugi kos.
- Preveri. Če je drugi kos znotraj vašega sprejemnega traku, vrednost ostane. Če ne, primerjajte enkrat — krivulja pridobivanja bakra je v tem območju skoraj linearna.
Štiri ovinke, ne štirideset. Delavnice, ki kompenzirajo z občutkom, vsakič, ko se material spremeni, ponovno izračunajo iste vrednosti in za nedoslednost krivijo stroj.
Ohrani vrednost v proizvodnji
Obnova se odmika iz razlogov, ki nimajo nič skupnega s programom: temperatura bara zaradi vročega skladiščnega popoldneva, velike razlike v trdoti, obraba orodij skozi več mesecev. Dve navadi ohranjata proces pošten. Prvi izdelek v vsaki seriji, merjeno z merilnikom — deset sekund merjenja v primerjavi z zabojem za predelavo. In preverjanje v zaprti zanki: vsakStroj za upogibanje zbiralnicWe Ship ima vzdržljivost 100.000 ciklov pred dostavo, pri čemer je ponovljivost kota potrjena do ±0,2° pri 90°, zato se drift na tleh prikaže kot alarm za toleranco in ne kot končna paleta slabih delov.
Pošljite nam materialni list, pridobite vrednosti nazaj
Bakrena vzmetna vzmetna palica je v učbenikih videti zastrašujoča. Na tleh se zmanjša na tri zabeležene spremenljivke in štiri upogibne izpeljave, vsak usposobljen operater pa drži kote, ko so zapisi aktualni. Če želite začetni plačilni list za dejanske materiale, pošljite BELAN-u specifikacije palic in načrte delov — izpeljavo bomo izvedli na našiStroj za upogibanje zbiralnicin vrni vrednosti z ukrivljenimi, izmerjenimi testnimi deli iz svojega materiala. Za izbiro modela, testno upogibanje ali pregled postavitve celic se posvetujte z našo inženirsko ekipo.
BELAN Machinery, vaš strokovni ponudnik avtomobilskih rešitev za oblikovanje žic.

