


Ponudba za stroj za upogibanje žice pogosto traja dlje, kot kupci pričakujejo: vodilna postaja, enota za luknjanje, dvoglavi podajalnik, robotsko raztovarjanje, zbiralna miza — vsaka linija ima svojo ceno. Po letih izdelave teh strojev je naše pravilo preprosto: možnosti naCNC stroj za upogibanje žicene gre za višjo konfiguracijsko stopnjo. Gre za to, ali struktura ustreza tvoji vlogi. Dolžina dela, simetrija levo-desno in ali je konec treba opisati — ko so ti trije odgovori na mizi, je struktura stroja v bistvu določena.
Ni nobene "visokokonfiguracijske" lestvice
Kupci radi razvrščajo stroje na majhne, srednje, velike in predvidevajo, da je dražji boljši. Žični upogibalci se ne delijo tako. Ista struktura upogibanja z vrtljivimi rokami, z večjim razponom žic in eno dodano vodilno postajo, služi povsem drugačni družini delov. Če greš v drugo smer, deluje: večji stroj, ki oblikuje kratke, majhne dele, ne bo premagal manjšega stroja po gibljivosti. Torej, ko prebereteMožnosti CNC strojev za upogibanje žicePri ponudbi ne štejte črt — vprašajte, za katere dele so te možnosti narejene.
DT51400 in 6800: Ena struktura, dve službi
Ista struktura, drugačen razpon žic in smer
Oba stroja imata enako upogibno strukturo z vrtljivimi rokami. Razlikujeta se le dve stvari: razpon premera žice in vodilna postaja, dodana na DT51400. BL-3D-DT51400 pokriva žice dolžine Φ6,0–14,0 mm (natezna trdnost ≤500 N), 8 osi, 72,1 kW, 15.500 kg. BL-3D-6800 pokriva mehko žico Φ3,0–8,0 mm in trdo žico Φ3,0–6,0 mm, 6 osi, 12,2 kW, 3.000 kg. To je razdelitev med debelo žico in tanko žico, ne pa med standardno in premium žico.
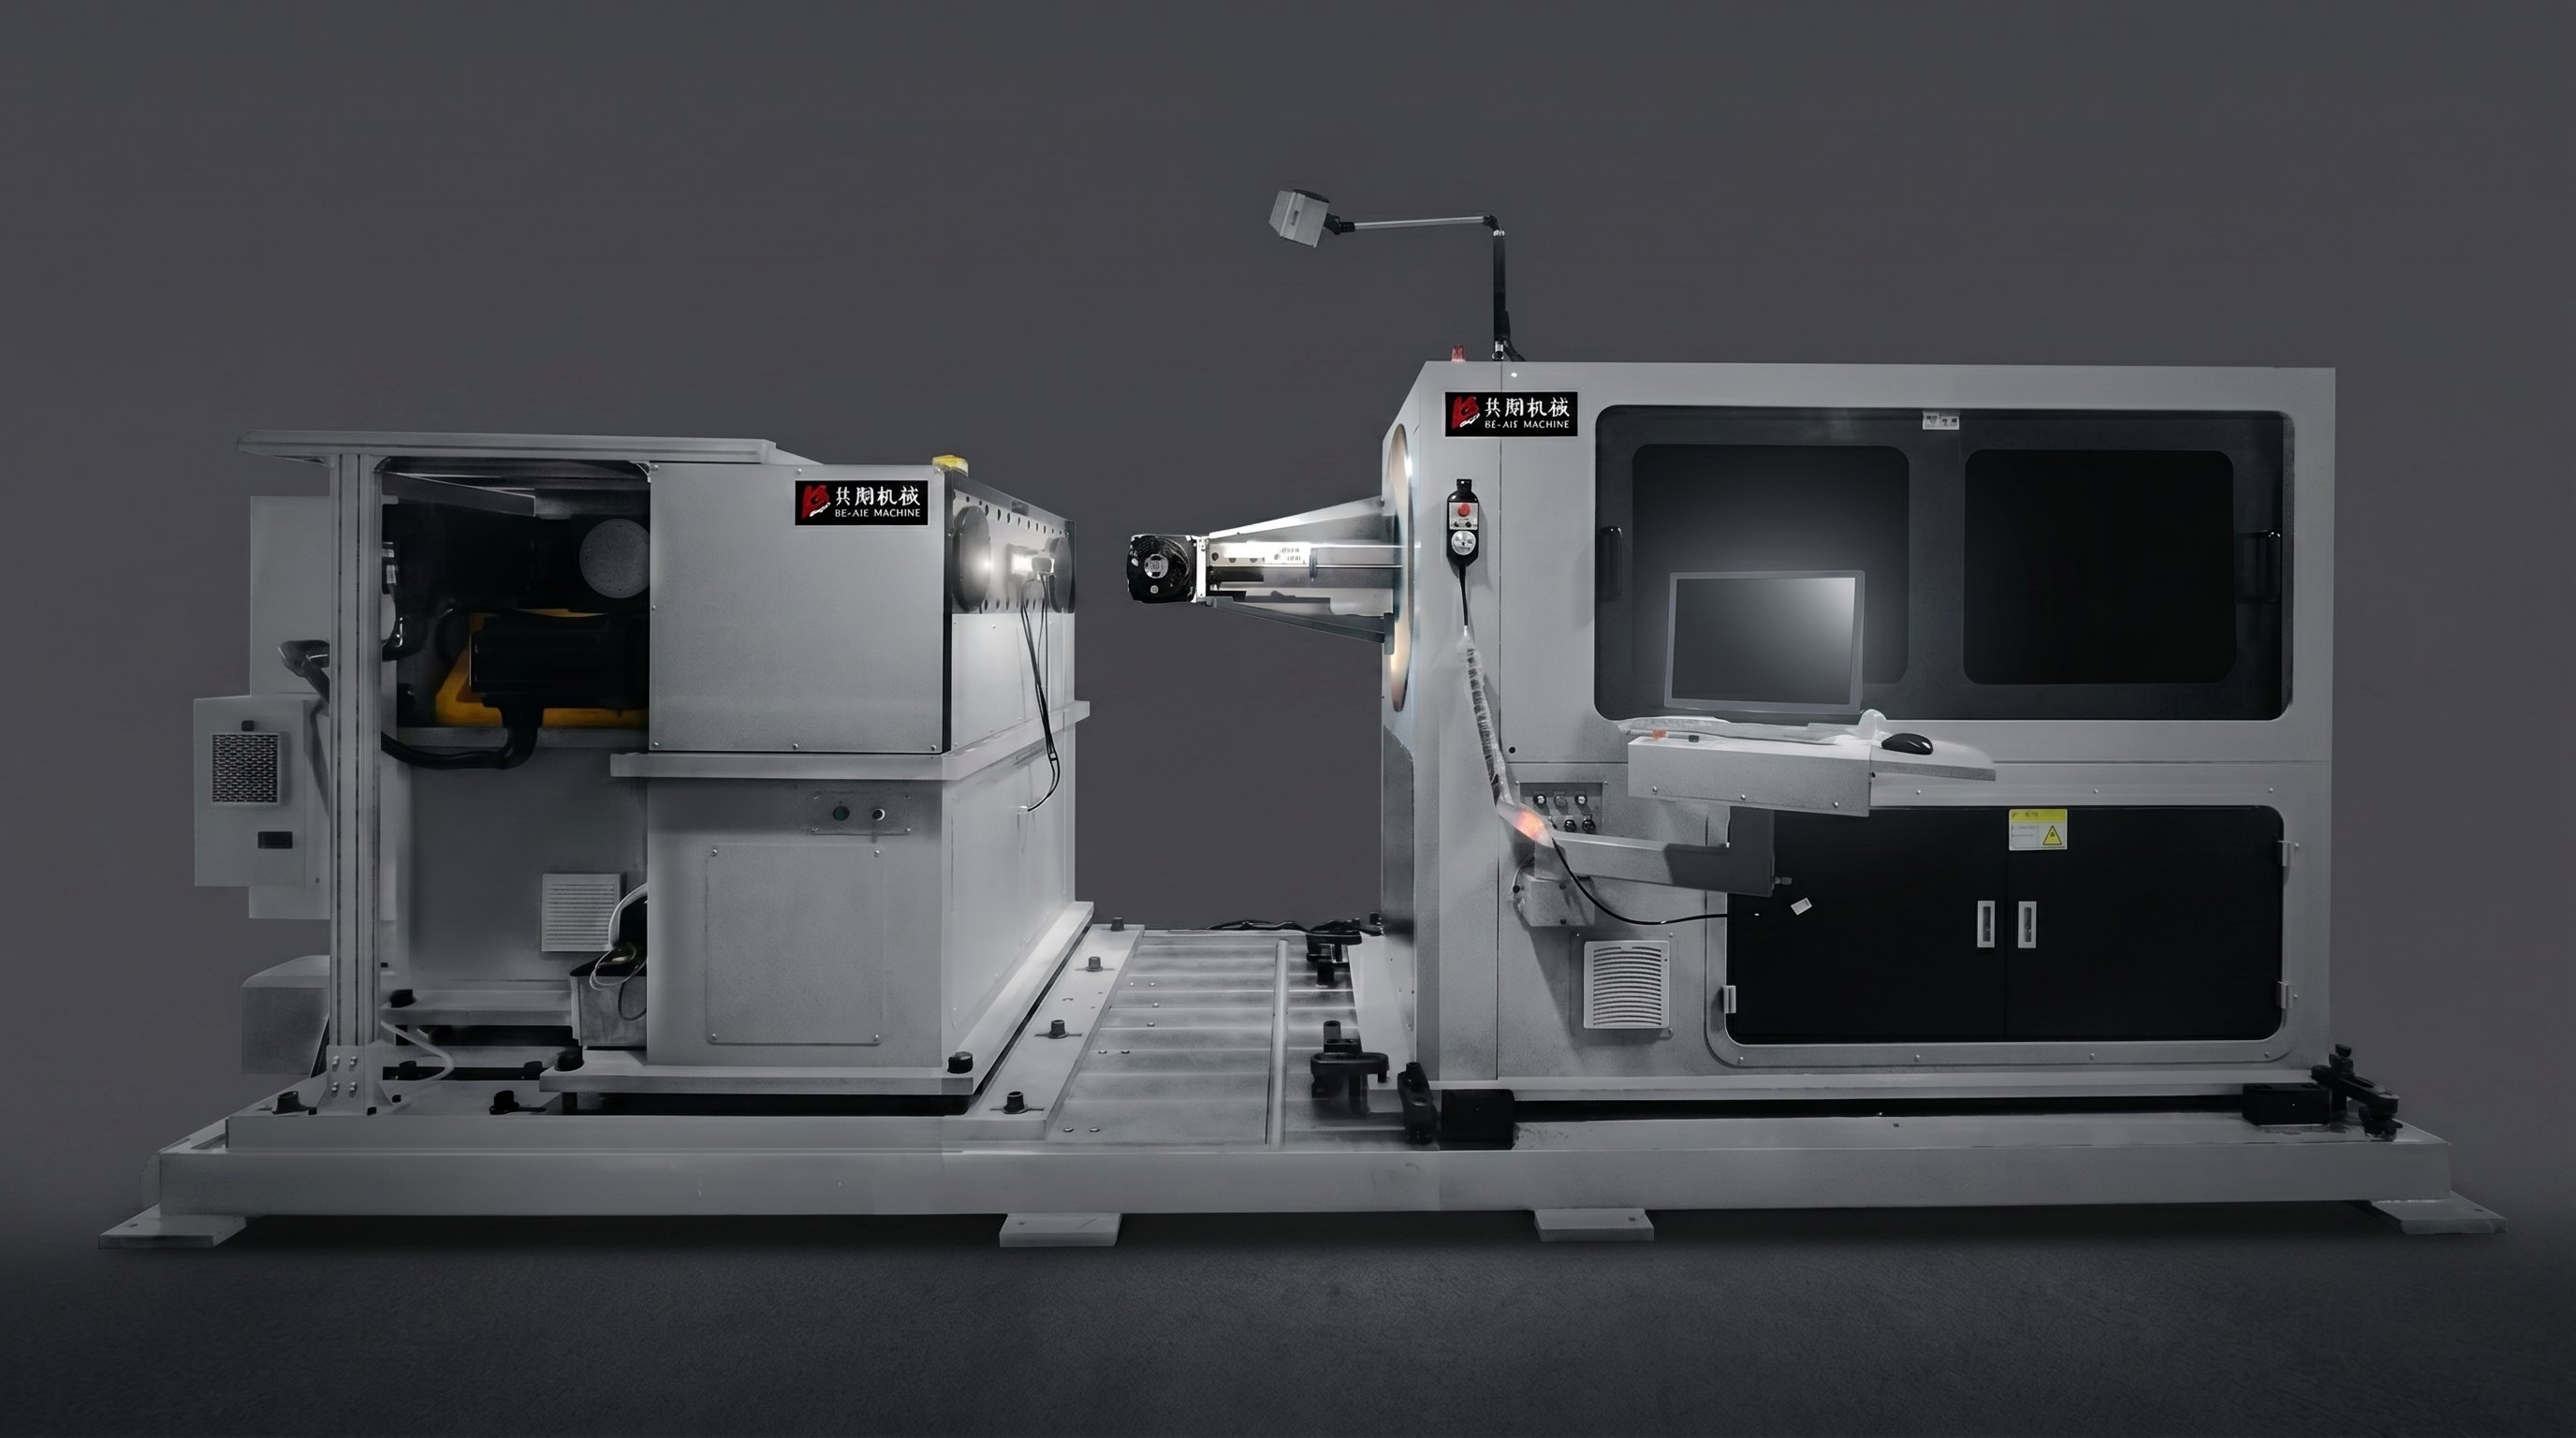
Postaja za DT51400: nosilci izpušnih cevi
Ta integrirana naprava za upogibanje in usmerjanje obstaja za dele, kot so avtomobilski izpušni nosilci: en konec se hladno napolni v kavelj ali kroglico, nato se palica upogne v obliko. Tradicionalna pot poteka s stiskanjem in upogibanjem na dveh strojih, z dvema nastavitvema in ročnim prenosom vmes. DT51400 se vključuje tudi v sam bender — ena tuljava žice gre noter, glava in upogib pa se izvlečeta v enem prehodu. Proti poti stiskanja je cikel krajši, nihče ne prenaša delov med postajami, nič se ponovno ne pritrdi, en operater pa lahko hkrati pokrije več strojev.

Glavno postajo je mogoče tudi izklopiti, stroj pa deluje kot navaden upogibalec — en stroj pokriva dva procesa. Toliko je dejansko vredna integrirana zasnova: en proces manj, ne ena dodatna vrstica na tehničnem listu.
Kjer zmaga 6800: kratki deli
Trdnost 6800 so kratki deli: 6 osi, upogibni hod 520 mm, natančnost hranjenja 300 mm ±0,1 mm, natančnost kota 90° ±0,2°. Kratki deli pomenijo kratek razpon brez podpore, dobro togost ter natančnost in stabilnost, ki jih je enostavno držati; Hitra menjava je primerna za delo z veliko mešanico in nizkim obsegom. Naš projekt FORVIA poteka prav na tem predmetu. VprašanjeCNC stroj za upogibanje žiceNa primer 6800 je mogoče oblikovati palice daljše od enega metra — vendar s tem zapravlja prilagodljivost in natančnost, za katero je bil kupljen.
15600: Izdelan za palice zadnjega sedežnega okvirja
Zadnji okvirji sedežev so drugačna naloga kot sprednji sedeži. Palice so daljše — običajno od nekaj več kot metra do več kot dveh — in večina jih je v levo-desnih simetričnih parih. Ti dve dejstvi določata obliko stroja.
TheCNC stroj za upogibanje žiceBL-2T-15600 je struktura z dvema glavama: 15 nadzorovanih osi, trda žica Φ3,0–4,5 mm, mehka žica Φ3,0–6,0 mm, 26,9 kW, največja dolžina procesiranja 2000 mm, minimalna razdalja med dvema glavama 120 mm, 5.000 kg. Oba konca se oblikujeta hkrati, tako da simetrična palica zaključi v enem ciklu — skoraj polovico utripa, in nobeno hitrejše hranjenje na enoglavem stroju tega ne zažene nazaj.

Natančnost je še pomembnejša od ritma. Pri stroju z eno glavo palica dolžine enega do dveh metrov visi nepodprta večino svoje dolžine med upogibanjem: lastna teža, skupaj z upogibno reakcijo, odklonom, vibracijami in zasuki v del, ter odmikom kotov in ravnosti — daljša kot je palica, slabše je. Dvojna glava hkrati stisne in oblikuje oba konca, s čimer zmanjša nepodprti razpon na minimum. To ni točka za pogovor o učinkovitosti; Odloča, ali so dolgi deli sploh dosledni.
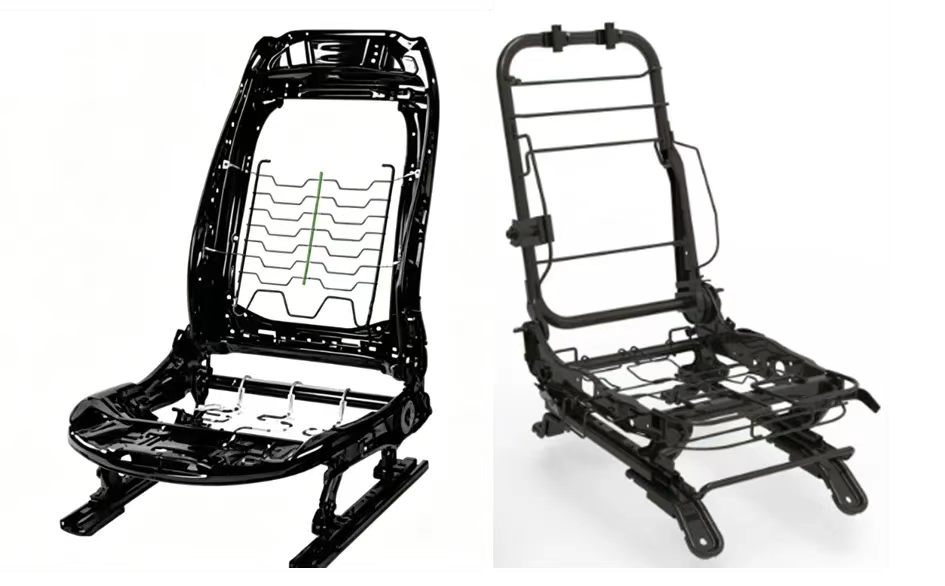
Velja tudi obratno. Majhni deli z gosto obliko na sredini in skoraj brez akcije na koncih ne ustrezajo dvojnim glavam — obe glavi si medsebojno motita in programiranje postane zapleteno. Ti deli sodijo na enoglavo napravo.
Družine treh delov, tri strukture
| Model | Struktura | Razpon žic | Tipični deli | Zakaj zmaga | Ne za |
| BL-3D-DT51400 | Upogibanje z vrtljivo roko + integrirana smer (8 osi, 72,1 kW, 15.500 kg) | Φ6,0–14,0 mm (≤500 N) | Obešalniki izpušnih cevi (glava + upogibanje) | Usmerjanje in upogibanje v enem prehodu; nadomešča pritiskanje + upogibanje, manj dela, krajši cikel; prav tako deluje kot navaden bender | Drobne dele, ki nikoli ne uporabljajo 14 mm razpona |
| BL-3D-6800 | Upogibanje z vrtljivimi rokami (6 osi, 12,2 kW, 3.000 kg) | Mehki Φ3,0–8,0 / trdi Φ3,0–6,0 mm | Kratki deli, visok miks in nizka glasnost | Kratek razpon brez podpore, visoka natančnost in stabilnost, prilagodljiva menjava | Palice nad 1 m — brez podpore, počasi |
| BL-2T-15600 | Sinhronizirano oblikovanje z dvema glavama (15 osi, 26,9 kW, 5.000 kg) | Trdo Φ3,0–4,5 / mehko Φ3,0–6,0 mm | Simetrične palice zadnjega okvirja sedeža (1–2 m+) | Oba konca se oblikujeta hkrati, skoraj pol cikla, dolge palice nikoli ne visijo brez opore | Majhni deli z gosto obliko srednjega dela telesa |
Pošlji risbo, ujemamo stroj
Če držite risbo in ne veste, ali potrebuje integrirano z glavo, z dvema glavama ali standardno enoglavno oblikovanje, pošljite risbo in letni volumen — stroj bomo uskladili z delom, namesto da bi polnili seznam možnosti. Logika za vsakimCNC stroj za upogibanje žiceMožnost je ena vrstica: najprej ujemaj del. BELAN Machinery, vaš strokovni ponudnik avtomobilskih rešitev za oblikovanje žic.


