


Štiri napake predstavljajo največ odpadkov na katerem koliStroj za upogibanje zbiralnic: kotni odmik, razpoke na prevleki, notranja izboklina in površinske praske. Vsak ima drugačen vzrok, polovica pa se začne še preden prečka doseže ovinek. To je diagnostični seznam, ki ga naši inženirji uporabljajo na prodajnih mestih za stranke — najprej kratki odgovori, nato preverjanja, ki jih potrdijo.
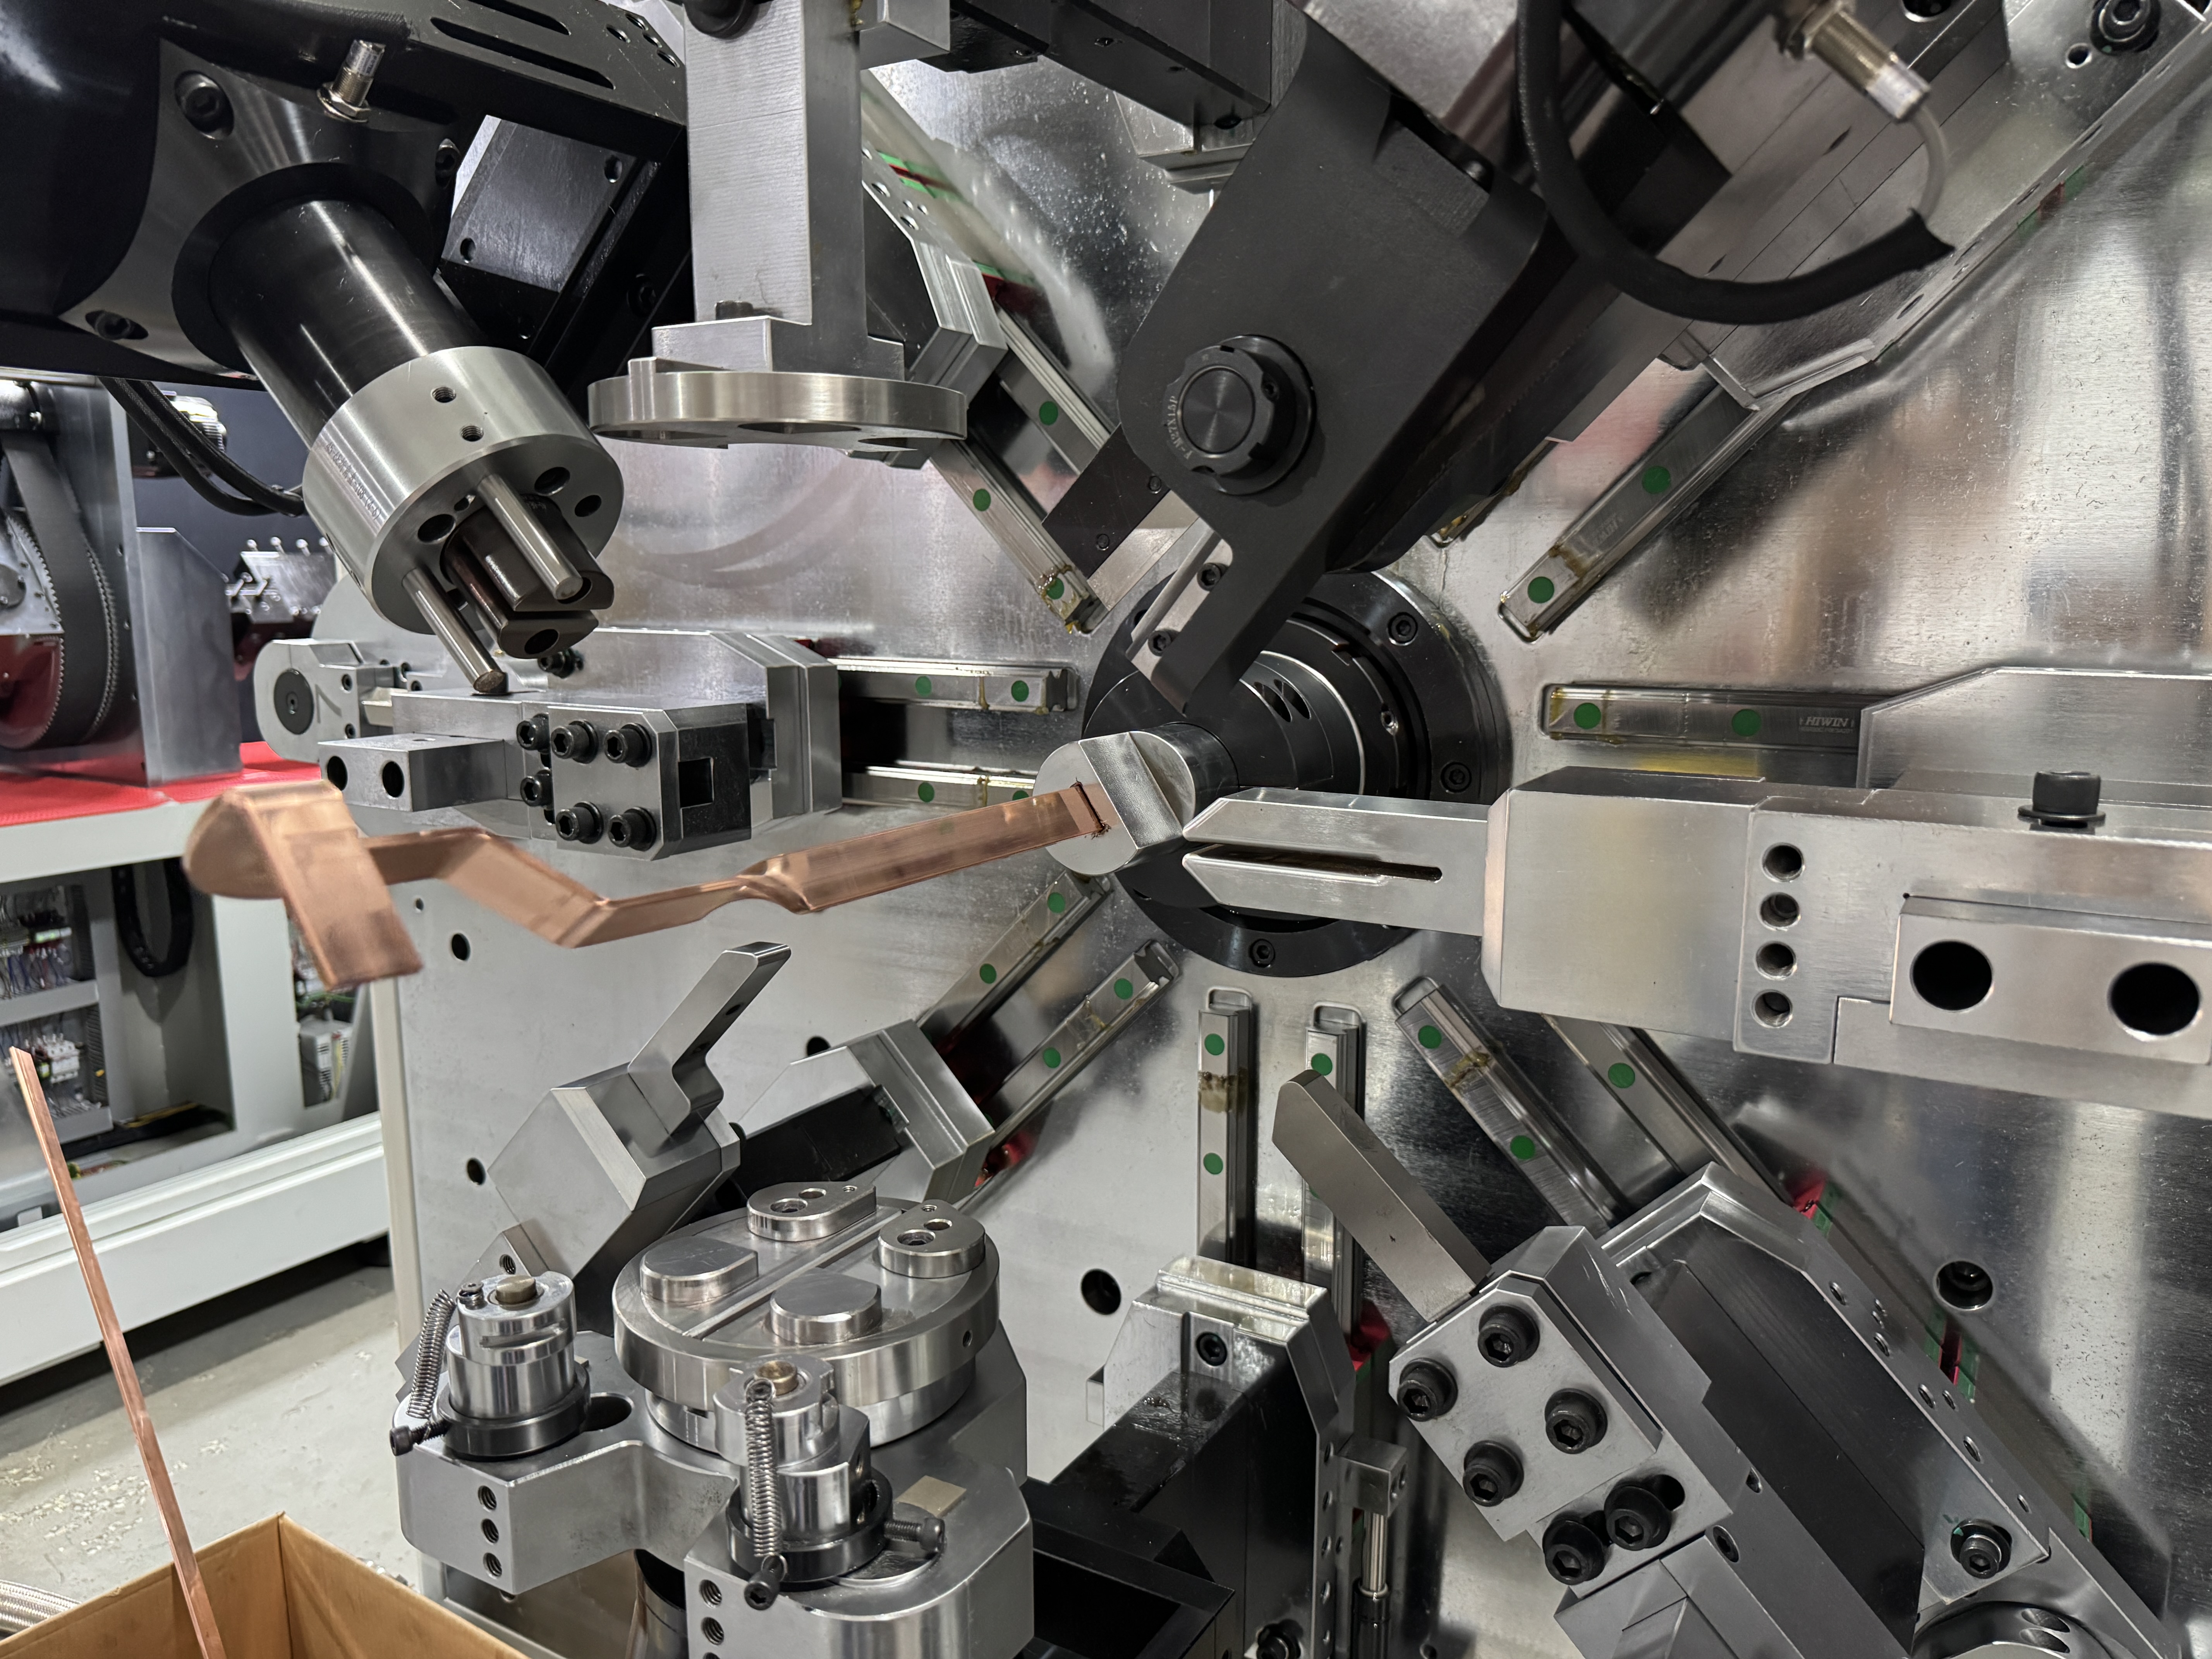
Polovica napak se začne pred ovinkom
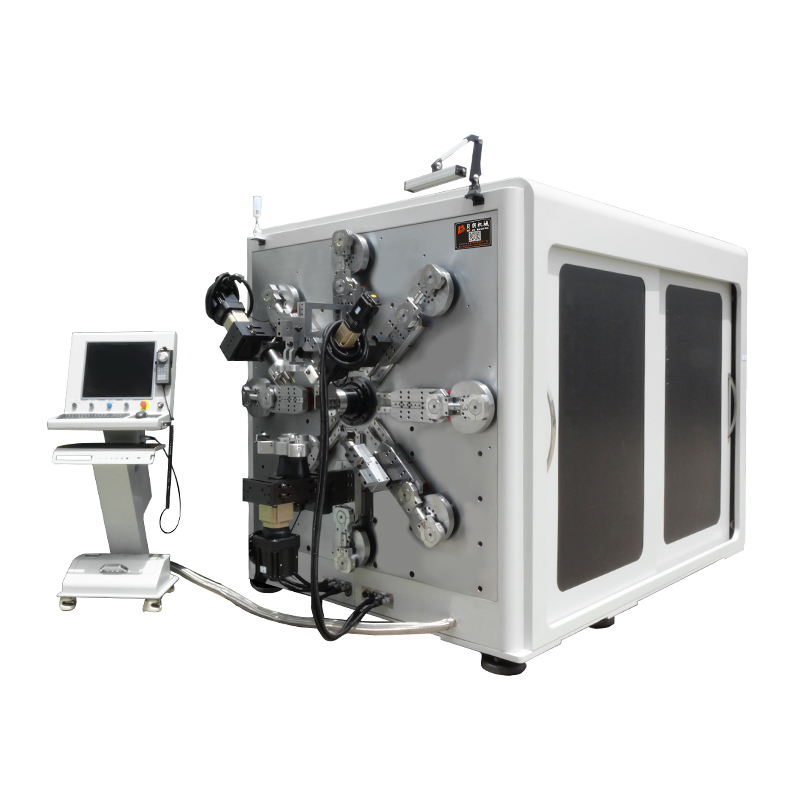
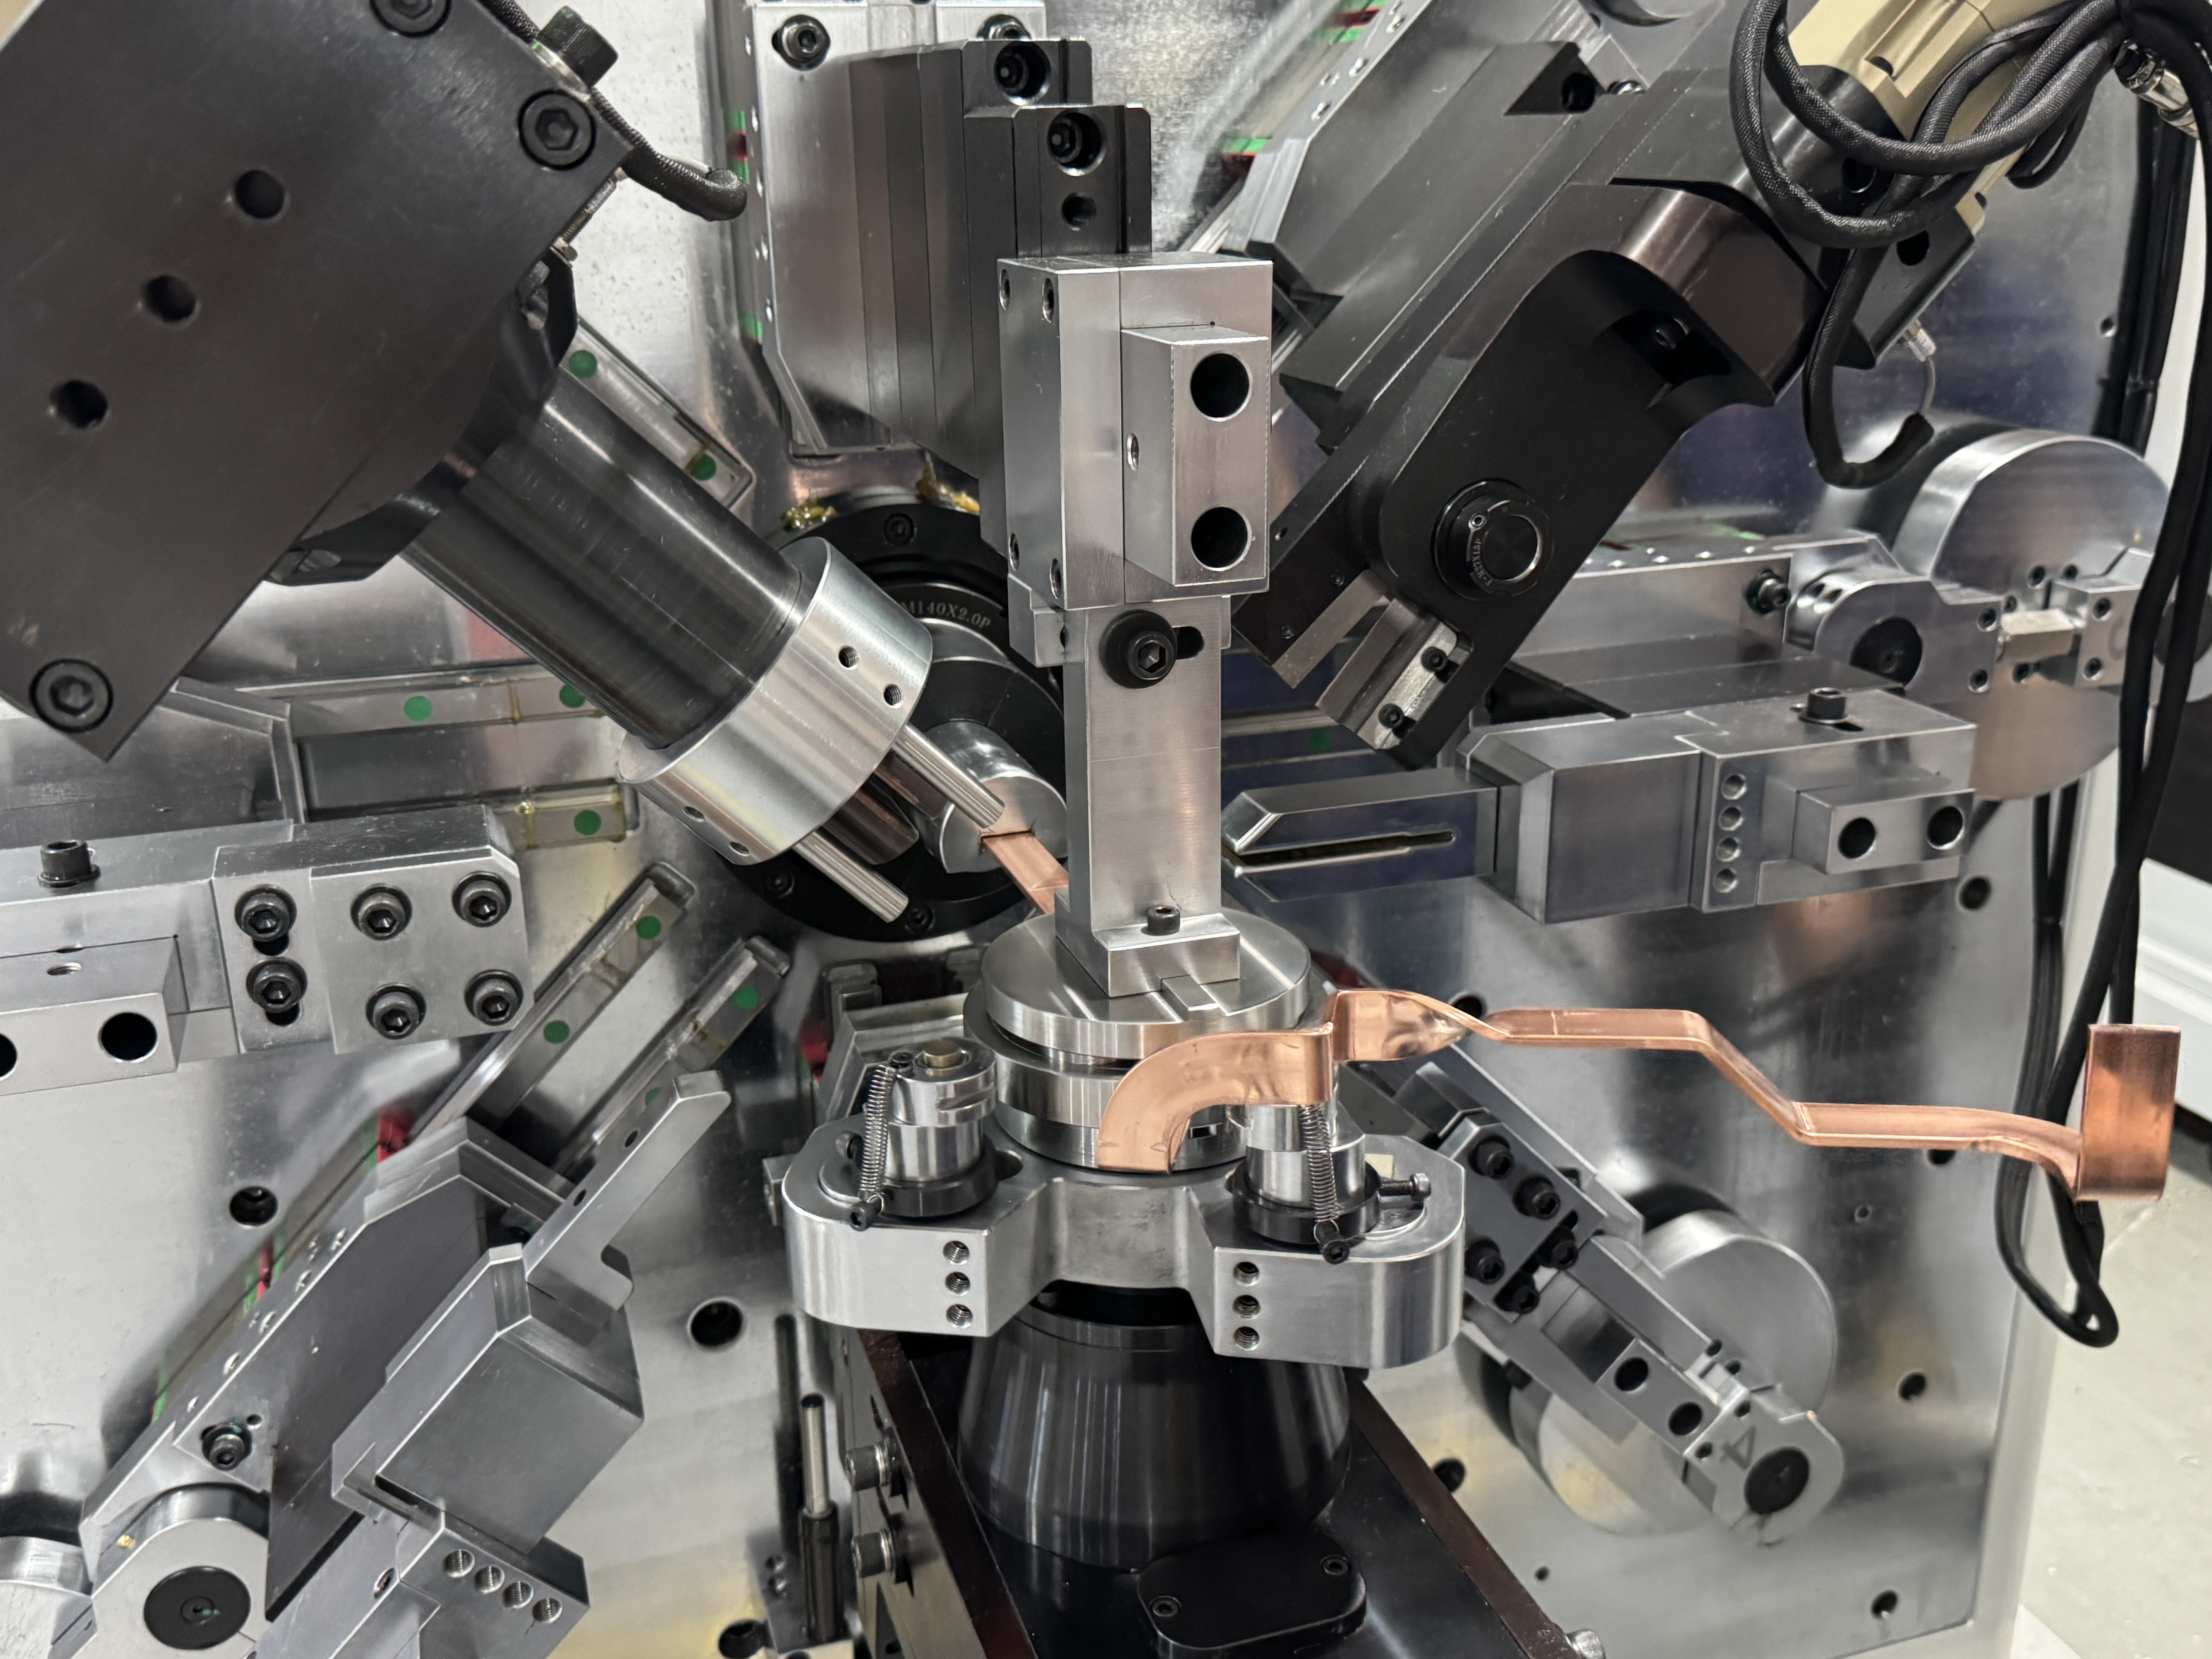
Uporabno pravilo pred podrobnostmi: v trenutku, ko je palica vstavljena v stroj, je njena površina bodisi zaščitena bodisi že poškodovana. Sledenje krmi ovije palico čez široko kontaktno površino. Valjčna kolesa ga na nekaterih mestih pritiskajo. Sponkasti hranilniki prijemajo in sproščajo. Te tri zasnove odpovejo na različne načine, ki se kasneje pokaže kot napaka, ki izgleda kot težava z upogibanjem. Zato je na vsakemStroj za upogibanje zbiralnicmi gradimo, je dovodna cev zasnovana tako skrbno kot sama upogibna glava — TP-DL-45-6E spodaj je dober primer celotne postavitve.
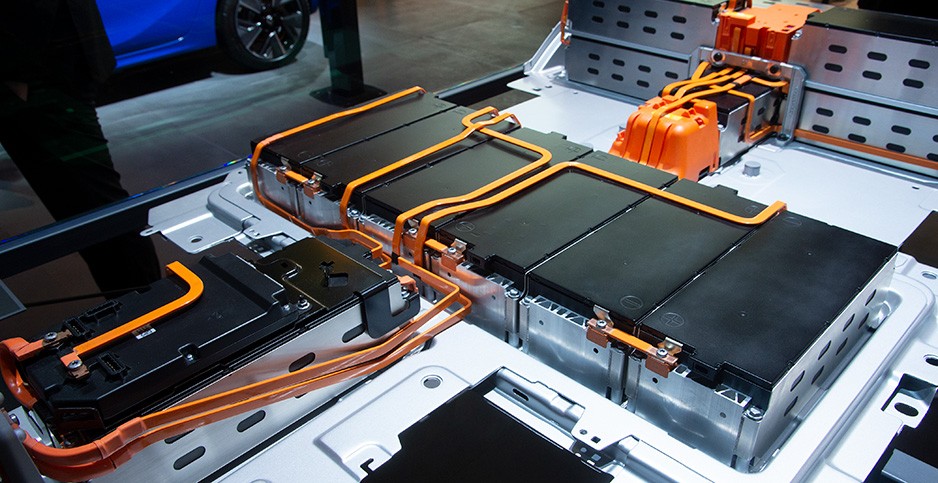
Napaka 1: Odmik kota po ovinku
Kratek odgovor:Baker se elastično obnovi, ko se tlak sprosti, zato programiran 90° pristane na 91–92°. Kompenzirajte z prekomernim upogibanjem in zabeležite vrednost glede na popuščanje, debelino in smer upogibanja.
Mehka ali žarjena palica se najmanj obnovi; Trdo vlečena palica pridobi večino in se razlikuje med mlinarskimi parcelami. Debelina je pomembna, ker se globlja deformacijska cona manj predvidljivo obnovi. Pomembna je tudi smer — ravni ovinki držijo tesneje kot vertikalni, zato se objavljene tarče razlikujejo (±0,1° ravno, ±0,2° navpično).
Preverjeno:Upogni en testni kos na nominalno, izmeri razliko, vnesi kot kompenzacijo, preveri na drugem kosu. Štiri ovinke, ne štirideset. Če se odmik vrne sredi premika, sumite na temperaturo bara ali veliko spremembo, ne na program.
Napaka 2: Prevleka razpok na zunanjem radiju
Kratek odgovor:zunanja prevleka je raztegnjena preko tega, kar lahko sledi PVC, PA12 ali mika trak. Ali je radij preozek ali pa je premaz na upogib prispel hladen in že poškodovan.
Dve popravki, uporabljeni po vrsti. Najprej geometrija: notranji polmer naj bo ena krat širina palice za ravne upogibe in ena krat debelina palice za navpične upogibe. Drugič, temperatura: visokofrekvenčna predgrevalna enota na izhodu segreje letvico tik pred oblikovanjem, kar naredi prevleko dovolj elastično, da se raztegne namesto da bi se razcepila.
Preverjeno:Če se razpoke pojavijo le ob jutranjih zagonih ali hladnih dneh, gre za predgretje. Če se pojavijo samo na eni risbi, je to polmer. Če sledijo dovodni poti kot vzporedne linije, ni ne eno niti drugo — to je napaka hranjenja.
Napaka 3: Izboklina na notranji strani
Kratek odgovor:izpotisnjen baker potiska nestisljivo prevleko navzven na notranjem radiju. Nadzorujte ga z radijem, predgrevanjem in — kjer risba zahteva tesen upogib — korakom predelave s podložkami in pečico.
Proizvodni standardi za PVC-mica palice so 1,6 mm enostransko na ravnih zavojih in 1,5 mm na navpičnih zavojih, kar ustreza industrijski toleranci, ki je običajno navedena na 4 mm na obeh straneh. Ko se grudica še vedno pojavi, je zaporedje naslednje: nerjaveča podložka čez izboklino, zaklepanje klešč za pritisk, tunelska peč pri 100–130 °C za eno do dve minuti, nato hlajenje z ventilatorjem. Obrat vrstnega reda — stiskanje hladnega kola ali segrevanje brez podložke — zamenja izboklino za olupljeno krpo.
Preverjeno:Izboklino pritisnite s palcem. Mehka, elastična gruda se dviguje in se bo s toploto obnovila. Trda gruda z beljenjem pomeni, da je radij že preozek za material.
Napaka 4: praske in sledi kolesa
Kratek odgovor:Kontaktni pritisk, ne upogibna sila. Točkovno obremenjeni valji, ostri vodilni robovi in obrabljene gosenice pustijo sledi, ki potekajo vzporedno s smerjo dovoda na vsakem stroju za upogibanje zbiralnic.
Preverjeno:Izmerite nagib scratcha glede na inkrement podaja. Oznake, razporejene natanko na koraku podajanja, izvirajo iz podajalnika; nepravilne praske izvirajo iz vodil ali izhodne mize. Pri prevlečenem krmilu lahko eno ravno kolo med menjavo odlepi celoten rob.
Hitra diagnostična tabela
Različico te mize imamo prilepljeno za varnostna vrata vsakega stroja za upogibanje vodil, ki zapusti našo delavnico:
| Simptom | Najverjetnejši vzrok | Prvi preizkus |
|---|---|---|
| Kot se premika za 1–2° | Povratna vzmet, napačna kompenzacija | Spremembe popuščanja in debeline |
| Razpoke na zunanjem radiju | Radij pretesen / hladen premaz | Polmer vlečenja, nastavitev predgrevanja |
| Notranja izboklina nad specifikacijo | Radij, oprijem, hladna palica | Pravilo polmera, zapis pečice |
| Vzporedne praske | Stik z dovodnikom | Pritisk na gosenice, obrava koles |
| Označi le na koncih takta | Vodilni vhodni / izstopni robovi | Usmeritev vodila |
Kaj to pomeni za vašo linijo
Nobena od teh štirih napak ne zahteva nove naprave za diagnozo. Trije so določeni glede na okolje in materialne pogoje; Le ena — kronična poškodba prevleke — običajno kaže na samo obliko hranjenja. AStroj za upogibanje zbiralnicKi sledi svojim razlogom za zavrnitev po kategorijah, bo vzrok našel v enem tednu. Tisti, ki šteje samo odpadke, bo mesece nastavljal napačen parameter.
Če ima vaš zabojnik za zavrnitve eno prevladujočo kategorijo, pošljite BELAN-u fotografijo napake, risbe in serije materiala. Isti del bomo uporabili na našem stroju za upogibanje vodil, izmerili rezultat in poslali video s parametri, ki so to popravili.
BELAN Machinery, vaš strokovni ponudnik avtomobilskih rešitev za oblikovanje žic. Delite svoje fotografije napak in specifikacijo palice za brezplačno preizkusno upogibanje, pri čemer vam bodo izmerjene nastavitve delov in procesa vrnjene.
Lovite eno trdovratno napako zdaj?
Pošljite nam fotografijo zavrženega, risbe in svoje serije barov. Ponovili ga bomo na uskladilnem stroju, posneli popravek in vrnili parametre — brez stroškov, brez obveznosti.

