


Uvod
Tudi če CNC stroj za upogibanje žice natančno sledi programiranemu kotu, lahko končni del še vedno odstopi za nekaj stopinj, ko je žica sproščena. Za proizvajalce, ki uporabljajo žico ogrodja sedeža, penasto žico, povezovalne komponente ali druge velike količine žičnih delov, je to vztrajen vir dimenzijskih odstopanj, predelav in neskladnosti med serijami.
Vzrok je vzmet: elastično okrevanje, ki se zgodi v žici po odstranitvi upogibne sile. Povratna vzmet je vedenje materiala, ne napaka operaterja, in ga ni mogoče strojno odstraniti — je pa ga mogoče izmeriti, kompenzirati in dosledno nadzorovati. Ta vodič pojasnjuje, kjePovratna vzmet pri CNC upogibanju žiceizhaja iz dejavnikov, ki nanj vplivajo, in praktičnih metod, ki ohranjajo natančnost upogibanja in doslednost oblikovanja pod nadzorom v sodobnem časuCNC stroji za upogibanje žice.
Kaj je povratna vzmet pri upogibanju CNC žic?
Ko se ravna žica upogne okoli orodja, se zunanji del upogiba raztegne, notranjost pa stisne. Del te deformacije je plastičen (trajni), del pa je elastičen. Plastični del daje žici novo obliko; Elastični del je shranjena energija, ki se povrne, ko se sprosti upogibna sila, zato se upogib nekoliko sprosti.
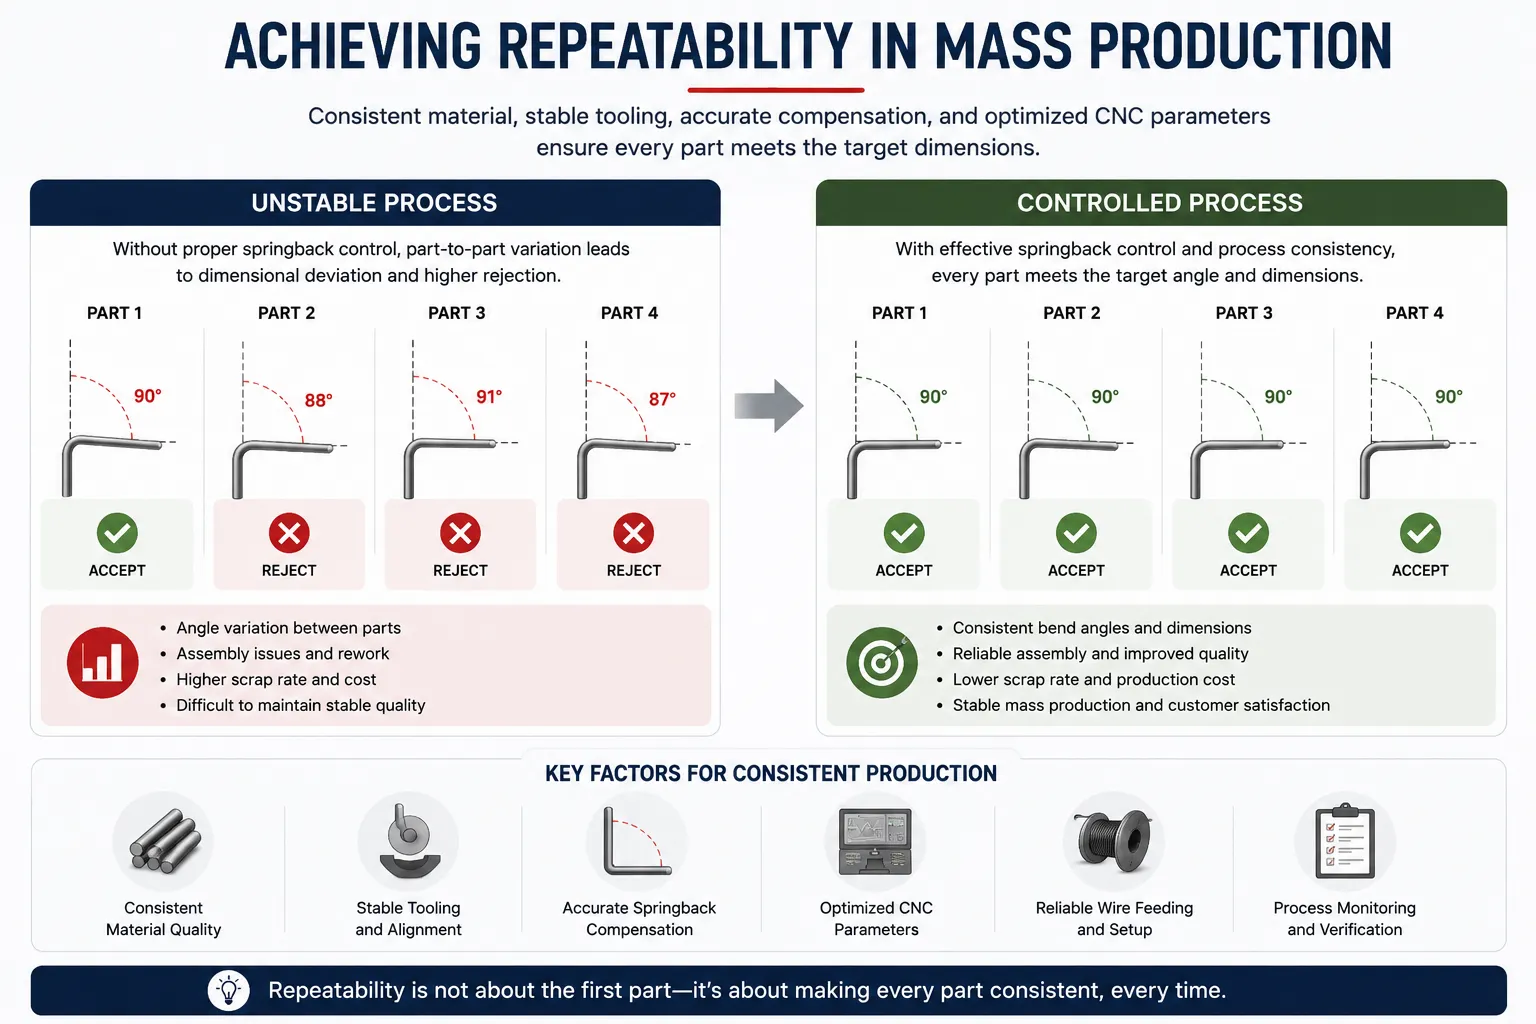
V praksi se lahko žica, programirana na 90 stopinj, odpre nazaj in se usede na 87 ali 88 stopinj, pri čemer se lahko nastali polmer odpre nekoliko večji od radija orodja. Del je ukrivljen — le ne povsem v skladu z geometrijo, ki jo je zahteval program.
Količina izkoristka se razlikuje od materiala do materiala: trdo vlečena jeklena žica običajno povrne več kot mehka žarjena žica istega premera, vzmetna žica, nerjaveče jeklo in nizkoogljično jeklo pa se lahko obnašajo različno pri enakih pogojih upogibanja. Razumevanje tega je izhodišče za nadzor.
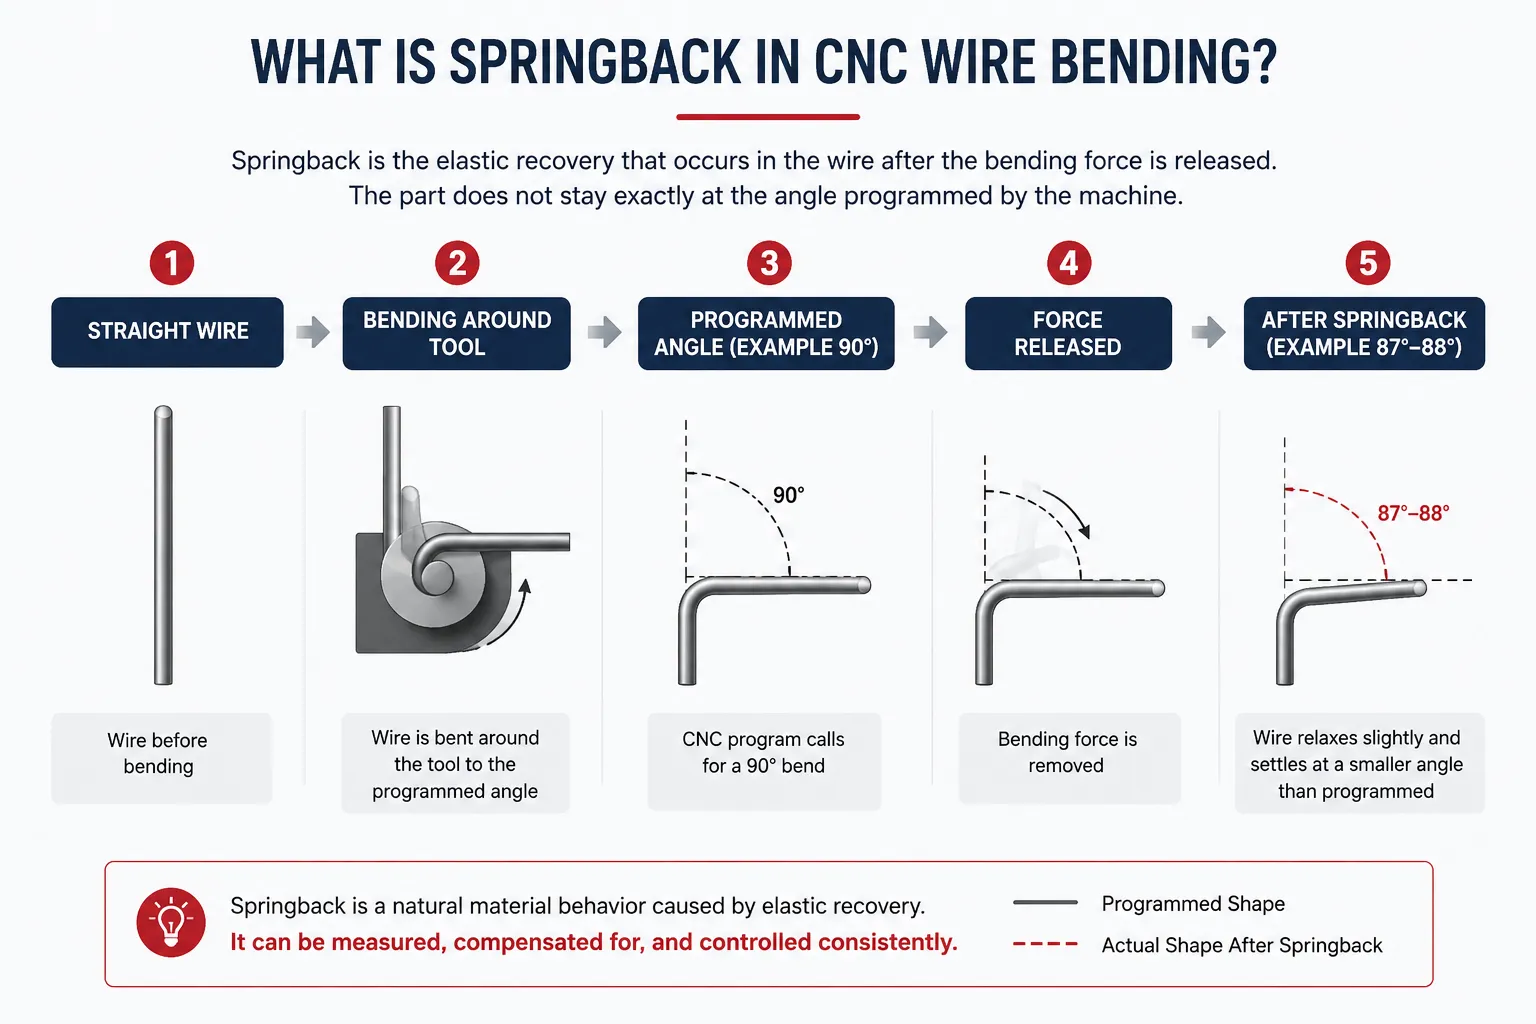
Zakaj pride do povratne vzmeti med upogibanjem žice?
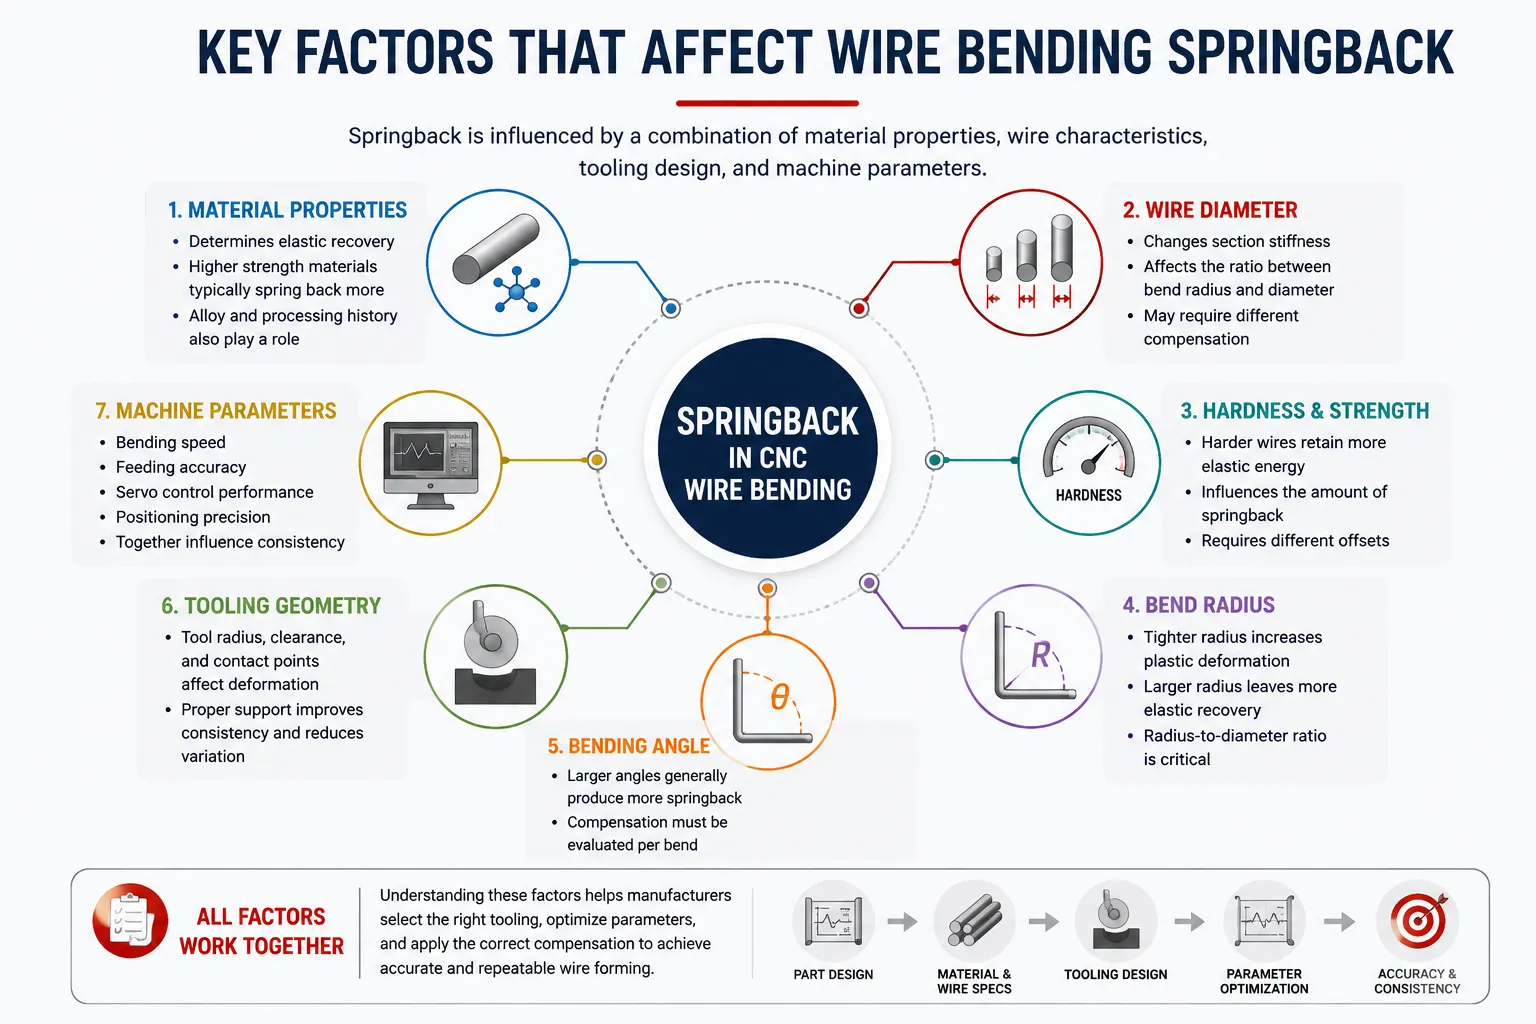
Povratna vzmet je ukoreninjena v elastičnem delu deformacije, vendar velikost tega dela je odvisna od kombinacije materiala in procesnih dejavnikov:
Lastnosti materiala in trdoto.Trši, bolj trdni materiali običajno zadržijo več elastične energije med oblikovanjem, kar lahko pomeni večjo obnovo, ko je obremenitev odstranjena. Natančna količina je odvisna od zlitine, popuščanja in zgodovine obdelave, zato se dve vizualno identični žici morda ne upogneta enako.
Natezna in plastična meja.Materiali z višjo mejo plastičnosti glede na togost običajno kažejo več vzmeti, ker večji delež deformacije ostane elastičen. Enaka geometrija dela lahko zato potrebuje drugačno kompenzacijo, ko se spremeni kakovost žice.
Premer žice.Premer spreminja togost žičnega odseka, razmerje med radijem upogiba in premerom pa še posebej določa, koliko elastičnega opoguma je vgrajenega v upogib — procesna spremenljivka, ne le dimenzija risanja.
Radij upogibanja in kot upogibanja.Ozek radij običajno prisili večji del prereza v plastično deformacijo, medtem ko večji radiji in koti povzročijo sorazmerno več elastičnega okrevanja. Kompenzacijo je zato treba ocenjevati upogib za upogibom, ne pa predpostavljati zgolj na podlagi materiala.
Geometrija orodij in metoda oblikovanja.Način, kako je žica podprta, omejena in ovita med oblikovanjem, vpliva na to, kako predvidljivo se deformira. Različne metode oblikovanja in postavitve orodij lahko povzročijo različno obnašanje obnove istega dela.
Hitrost upogibanja in parametri stroja.Hitrost oblikovanja, natančnost podajanja in obnašanje pozicioniranja lahko vplivajo na to, kako dosledno žica doseže svojo želeno geometrijo. Njihov učinek je običajno manjši od materialnih dejavnikov, vendar še vedno prispeva k razlikam v natančnem delu.
Ključni dejavniki, ki vplivajo na povratno vzmet pri upogibanju žice
Spodnja tabela povzema glavne dejavnike in kaj vsak od njih pomeni na proizvodni površini:
| Faktor | Kako vpliva na povratno vzmet | Razmišljanje o proizvodnji |
|---|---|---|
| Gradivo | Določa lastno elastično obnovo upogiba | Med serijami naj bo kakovost žice in popuščanje enakomerno |
| Premer žice | Spremeni togost preseka in resnost deformacije | Ponovno potrdite kompenzacijo, ko se premer spremeni |
| Trdota | Trše žice običajno ohranjajo večjo elastičnost | Zahtevajte materialne certifikate in testirajte vsako novo serijo |
| Polmer upogiba | Razmerje polmera in premera vpliva na relativno okrevanje | Uravnoteženje oblikovnosti, orodij in zahtev glede utrujenosti |
| Kot upogibanja | Kompenzacija se prilagaja kotu, ki se oblikuje | Določite odmike po ovinku, ne po posameznih delih |
| Orodja | Vpliva na to, kako je žica omejena med oblikovanjem | Preverite obrabo; Ponovna kalibracija po spremembah |
| CNC parametri | Kot nadzora, posun in konsistentnost gibanja | Dokumentirajte preverjene nabore parametrov za ponovno uporabo |
Kako povratna vzmet vpliva na natančnost oblikovanja žic
Če se ne upravlja, se vzmetni poti pojavijo na več načinov: upogibni koti padejo izven tolerance, skupne dimenzije se premikajo, in težave pri sestavljanju se pojavijo, ko morajo deli ustrezati šablonam, varilnim pritrdilnim elementom ali sestavljalnim komponentam. Stopnje zavrnitve naraščajo, operaterji pa porabijo čas za ročno popravljanje, ki bi ga moral postopek oblikovanja opraviti.
Večji izziv pri serijski proizvodnji ni en del izven tolerance — temveč razlika med deli in delom. Ko se količine materiala spremenijo, orodja se obrujejo ali parametri prilagajajo po občutku namesto po podatkih, natančnost upogibanja žice postane nestabilna od premika do premika. Pri B2B žičnih izdelkih je doslednost oblikovanja — ponovljivost — tisto, kar loči sprejemljivega dobavitelja od zahtevnega.
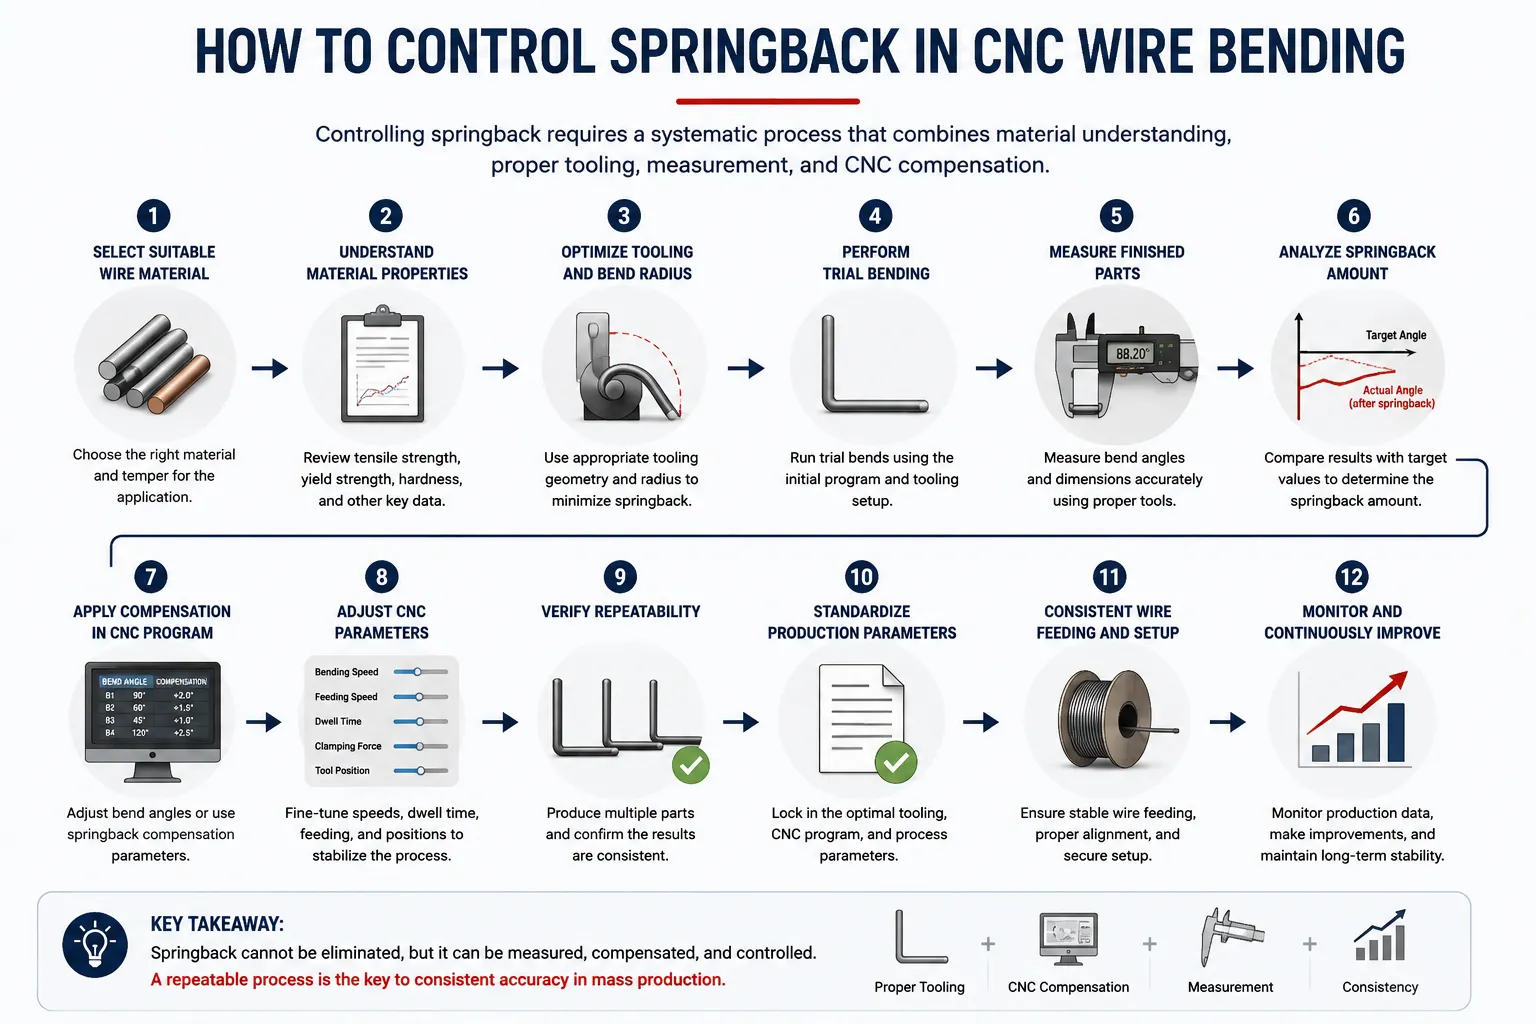
Kako nadzorovati povratno vzmet pri CNC upogibanju žice
Nadzor vzmeti je delovni tok, ne ena sama nastavitev. Naslednje metode vsaka obravnavajo drugačen del problema in skupaj tvorijo ponovljiv proces:
1. Izberite primeren žični material.Dosledna vzmeti se začnejo z doslednim materialom. Jasno določite kakovost, kaljenje in stanje površine ter se izogibajte mešanju serij v eni proizvodni seriji.
2. Razumeti lastnosti materiala pred programiranjem.Pridobite podatke o trdoti in nateznosti za dejansko uporabljeno žico. Kompenzacija iz referenčnega gradiva se morda ne prenese na drugo serijo, zato vsako novo gradivo obravnavajte kot novo izhodišče.
3. Optimizirajte polmer upogiba.Polmer vpliva na to, koliko deformacije ostane elastično. Oblikovanje upogiba tako, da uravnoteži oblikovnost, življenjsko dobo orodij in funkcionalne zahteve, namesto da bi se privzeto odločalo za največji razpoložljivi radij.
4. Optimizirajte geometrijo orodij.Orodja določajo, kako je žica podprta in omejena med oblikovanjem. Dobro usklajena orodja naredijo deformacijo bolj predvidljivo, kar posledično naredi kompenzacijo vzmeti bolj stabilno.
5. Uporabite prekomerno upogibanje, kadar je to primerno.Če se upogib zanesljivo odbije za dve stopinji, rahlo upognjeno preko cilja omogoči delu, da se povrne na dimenzijo risanja — to velja le, če je obnova enakomerna.
6. Določite parametre kompenzacije vzmeti.Za vsak upogib zgradite dokumentiran zamik na podlagi izmerjenih rezultatov in ne predpostavk. Te vrednosti obravnavajte kot procesne podatke, ki pripadajo številki dela.
7. Prilagodite parametre upogibanja CNC.Parametri upogiba, podajanja in gibanja vplivajo na vedenje materiala pri izvleku; Uglaševanje na dejansko žico in beleženje rezultata spremeni poskus in napako v določen postopek.
8. Izvedite poskusno upogibanje.Poskusni upogibi prvega artikla s proizvodno žico razkrijejo, kako se material obnaša pred polno serijo — kar je bistveno vsakič, ko se material, orodja ali geometrija spremenijo.
9. Izmerite končane dele.Preverite kote in dimenzije z ustreznimi merilnimi metodami — kotnimi merilniki, svetilkami ali merjenjem vida glede na toleranco. Meritev zapira zanko med predvidenim in dejanskim povratnim udarcem.
10. Zabeležiti in standardizirati proizvodne parametre.Ko nabor parametrov ustvari skladne dele, ga zaklenite. Dokumentirani parametri omogočajo ponavljanje rezultatov med operaterji in izmene ter skrajšajo prehod pri ponovljenih naročilih.
11. Vzdrževanje doslednega dovajanja žice.Variacija hranjenja se premika tam, kjer se vsak ovinek začne, spreminja efektivno geometrijo tudi, ko so koti pravilni. Dosledno podajanje ščiti splošno natančnost oblikovanja žice.
12. Uporabi večosno koordinacijo, kjer je potrebno.Kompleksni 3D žični deli se upogibajo v več ravninah, vsaka ravnina pa lahko prenese svoje vedenje za obnovo. Koordinirano večosno gibanje v sodobnem času3D stroji za upogibanje žicohranja celotno zaporedje oblikovanja dosledno, namesto da bi vsak upogib obravnaval ločeno.
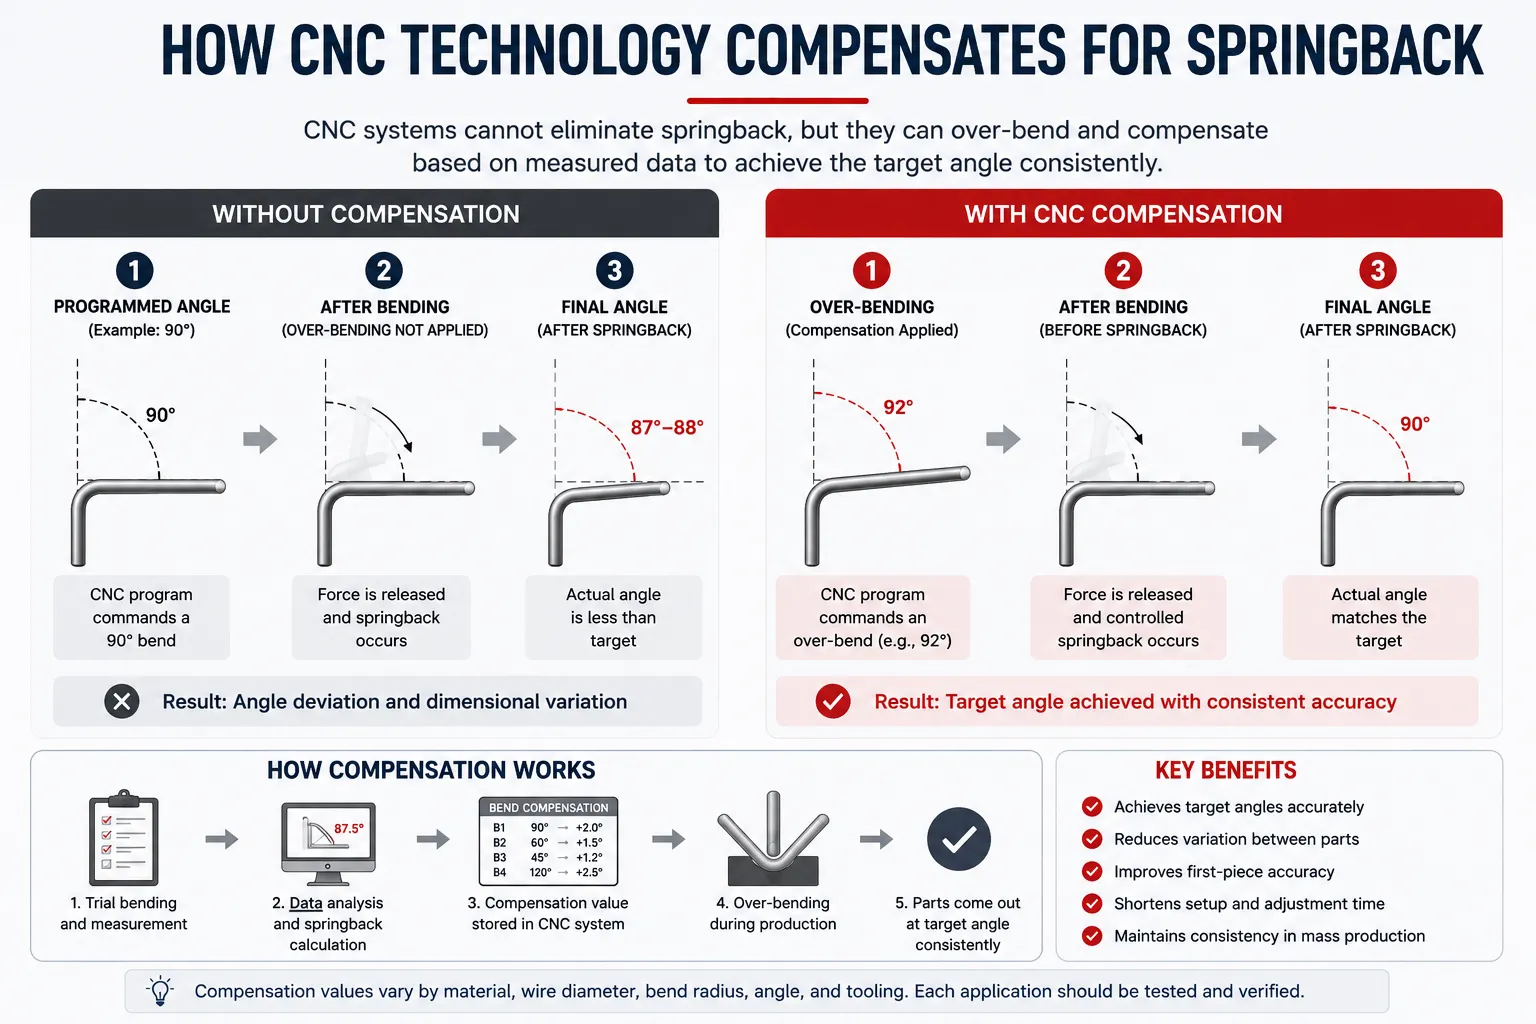
Kako CNC tehnologija pomaga kompenzirati povratno vzmet
Da to jasno povem: CNC tehnologija ne odpravi vzmeti. Noben nadzorni sistem ne spremeni, kako kovina shranjuje elastično energijo. CNC sistemi proizvajalcem omogočajo orodja za upravljanje tega pojava z veliko večjo natančnostjo, kot to dopuščajo ročne metode.
Programabilni parametri upogibanja omogočajo inženirjem, da na vsak upogib uporabijo izmerjen kompenzacijski kot, pri čemer ga servo-nadzorovano gibanje uporablja na enak način pri vsakem ciklu. Ponavljajoče se podajanje in natančno pozicioniranje ohranjata geometrijo upogiba — in s tem vedenje vzmeti — dosledno od dela do dela, medtem ko shranjevanje parametrov omogoča, da se preverjena nastavitev natančno prikliče, namesto da bi jo lahko ponovno sestavljali iz spomina. CNC sistemi tako pomagajo proizvajalcemmeriti, kompenzirati in večkrat nadzorovatiSpringback — točno to, kar zahteva serijska proizvodnja. Stroji, kot soCNC stroji za upogibanje žice z vrtljivo glavoTe principe uporabljamo pri neprekinjenem oblikovanju, kjer dosleden stik z orodjem in nadzorovano vrtenje omogočata stabilno natančnost upogibanja.
Vloga orodij pri nadzoru vzmeti
Orodja so kraj, kjer se teorija vzmeti sreča z dejansko žico. Geometrija orodja določa, kako se material ovije, podpira in sprošča, zato lahko dva različna kompleta orodij na istem delu povzročita opazno različen povratek. Prilagojeno orodje, prilagojeno radijem upogiba in premeru žice izdelka, naredi deformacijo — in s tem vrednosti kompenzacije — bolj predvidljivo.
Stanje orodja je prav tako pomembno kot zasnova. Obrabljena ali poškodovana orodja spremenijo efektivno geometrijo vsakega upogiba, zato vrednost kompenzacije, ki je bila pravilna ob nastavitvi, tiho izgubi veljavnost. Praktično pravilo: kadar koli se orodja menjajo, popravljajo ali obrabijo, ponovno preverite prve dele pred oddajo serije.
Kako izboljšati ponovljivost v množični proizvodnji
Pri množični proizvodnji povratni nadzor uspe ali odpove glede ponovljivosti. Več navad ga vzdržuje: ohranjaj dosledno in sledljivo oskrbo žic na parceli; vzorce za merjenje delov med izvajanjem, ne le ob postavitvi; vzdrževati orodja po urniku namesto ob okvari; ter zaščititi preverjene nabore parametrov pred naključnimi spremembami. Ko se pojavi odstopanje, odgovorite s podatki — izmerite, primerjajte z zabeleženo osnovno vrednostjo in namerno prilagodite kompenzacijo.
Te prakse veljajo povsodIndustrijske rešitve za oblikovanje žiceNa vseh merilih: stabilen proces proizvaja stabilne dele, vsaka intervencija pa naj bi proces naredila bolj stabilnega, ne manj.
Praktični vidiki za avtomobilske žične komponente
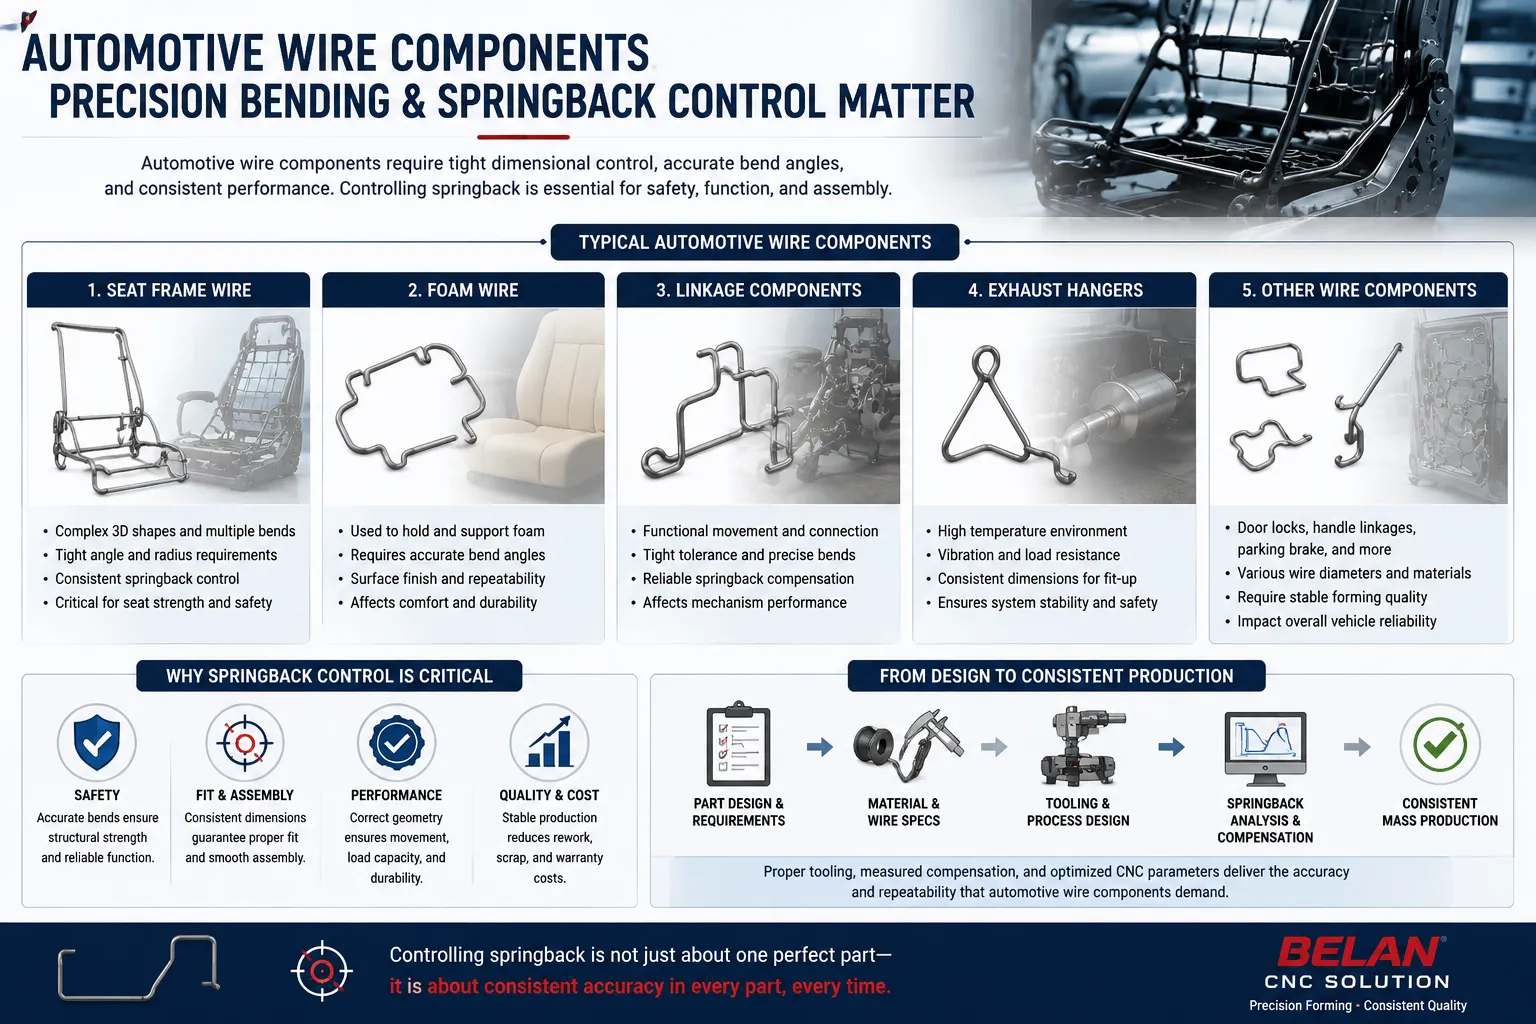
Avtomobilske žične komponente — žica za okvir sedeža, penasta žica, nosilne strukture sedežev, povezave in komponente izpušnih nosilcev — se proizvajajo v količinah, kjer je doslednost strogo zahtevana. Veliko jih je sestavljenih v pritrdilne elemente ali varjenih v podsklope, tako da se dimenzijska odstopanja v enem žičnem elementu širijo v celotno sestavo, in žica okvirja sedeža, ki se rahlo razlikuje glede na del, lahko upočasni celotno linijo.
Zato je nadzor vzmeti pomemben v avtomobilski proizvodnji: cilj danes ni le del znotraj tolerance, temveč proces, ki ohranja toleranco skozi tisoče ciklov, serij materialov in intervale izdelave orodij. Proizvajalci, ki ocenjujejoRešitev za oblikovanje žice v avtomobilski industrijiZato bi morali vprašati, kako se preverjata natančnost upogibanja in konsistentnost oblikovanja — ne le kaj stroj zmore na demonstracijskem delu.
Kontrolni seznam za nadzor vzmeti za CNC upogibanje žice
- ☐ Preverite lastnosti žičnega materiala (kakovost, popuščanje, certifikati)
- ☐ Potrdite premer in toleranco žice
- ☐ Preverite radij upogiba glede na oblikovnost in omejitve orodij
- ☐ Ocenite geometrijo in stanje orodij
- ☐ Določite parametre kompenzacije vzmeti na vsak ovinek
- ☐ Izvedite poskusno upogibanje s proizvodno žico
- ☐ Merjenje končnih delov glede na dimenzije risbe
- ☐ Zabeleži in zakleni preverjene proizvodne parametre
- ☐ Preverite ponovljivost skozi vzorčni proizvodni seriji
- ☐ Standardizirajte končni postopek in ponovno preverite po vsaki spremembi
Kako oceniti rešitev za upogibanje CNC žice za nadzor vzmeti
Ko je povratni nadzor vzmeti ključen za vaše dele, ocenite stroj glede na zmogljivosti, ki ga neposredno podpirajo: natančnost serva in ponovljivost; kako se programirajo in shranjujejo upogibni koti in vrednosti kompenzacije; ali je mogoče orodja uskladiti z geometrijo vašega izdelka; ali lahko dobavitelj testira vzorce z vašo dejansko žico; in kakšna tehnična podpora je na voljo po namestitvi. Dobavitelj, ki zahteva vaše načrte, specifikacije žic in tolerance, preden priporoči konfiguracijo, pravilno ocenjuje težavo: kompenzacijo vzmeti je mogoče preveriti le glede na dejanski material in del.
Zakaj izbrati stroje BELAN za CNC oblikovanje žic?
BELAN Machinery izdeluje večosno CNC opremo za upogibanje žic in rešitve za oblikovanje žic, osredotočene na avtomobilske aplikacije. Stroji BELAN združujejo večosno CNC krmiljenje, inteligentno programsko opremo, vključno z AI-podprtim kompenziranjem vzmeti, in prilagojeno orodje, prilagojeno izdelku — tri elemente, ki jih je ta članek opredelil kot ključne za nadzor vzmeti. BELAN deluje tudi na podlagi dejanske specifikacije žic in risb izdelka stranke: deli se testno oblikujejo in parametri preverijo, preden je rešitev priporočena, zato se natančnost upogibanja pokaže na vašem delu in ne na splošno trdi.
Zaključek
Povratna vzmet pri CNC upogibanju žic ni napaka ali strojna napaka — to je vedenje materiala, ki ga mora upoštevati vsak proces oblikovanja žic. Uspešen nadzor vzmeti izhaja iz ujemanja materiala, geometrije žice, orodij, parametrov upogibanja, meritev in kompenzacije kot enega validiranega sistema. CNC tehnologija ne more odpraviti fizike, vendar proizvajalcem omogoča programabilne parametre, natančnost pozicioniranja in doslednost procesov, da zanesljivo kompenzirajo povratno vzmet — del za delom, serija za serijo, kar je temelj stabilne, razširljive proizvodnje žičnih komponent.
Pogosto zastavljena vprašanja
Kaj povzroča povratno vzmet pri upogibanju CNC žice?
Povratna vzmet je posledica elastičnega dela deformacije. Ko se upogibna sila sprosti, žica povrne del te deformacije, zato se končni kot nekoliko odpre onkraj programiranega kota. Koliko izkoristka pride do povračila, je odvisno od materiala, premera, polmera upogibanja, kota in orodja.
Kako trdota materiala vpliva na vzmet upogibanja žic?
Trši materiali običajno zadržijo več elastične energije med oblikovanjem, kar lahko povzroči večjo okrevanje po upogibanju. Trše žice zato morda potrebujejo večje vrednosti kompenzacije, zato kompenzacija, vzpostavljena na mehki žici, ne smemo predpostavljati, da se prenese na tršo žico.
Ali lahko CNC stroji za upogibanje žice kompenzirajo vzmet?
Da — vendar z nadomestilom, ne z izločiščem. V vsak upogib je programiran izmerjen zamik, tako da se del povrne na ciljno dimenzijo. Z ponovljivim servo gibanjem, doslednim hranjenjem in shranjenimi parametri se ta kompenzacija enaka v vsakem ciklu, kar omogoča ponovljive rezultate v proizvodnji.
Kako orodja vplivajo na vzmetenje?
Geometrija orodja določa, kako je žica podprta in omejena med oblikovanjem, kar vpliva na to, kako predvidljivo se deformira in obnovi. Orodja, usklajena s polmeri in premerom izdelka, naredijo kompenzacijo bolj stabilno, medtem ko obrabljena ali neujemajoča orodja povzročajo odmik vzmeti — zato naj bi spremembe orodij sprožile ponovno merjenje prvih delov.
Ali premer žice vpliva na vzmet?
Lahko. Premer spreminja togost žičnega odseka, razmerje med upogibnim radijem in premerom pa vpliva na to, koliko elastičnega opoguma je vgrajenega v upogib. Vsaka sprememba premera je nov procesni pogoj, ki zahteva sveže poskusne upogibe in kompenzacijske vrednosti.
Kako lahko proizvajalci izboljšajo natančnost upogibanja žic?
Začnite z doslednim materialom, nato zgradite discipliniran potek dela: poskusno upogibanje s proizvodno žico, meritve glede na risbo, dokumentirane kompenzacijske parametre in zaklenjene CNC parametre. Izboljšanje natančnosti ni toliko ena sama prilagoditev kot ponovljivost celotnega procesa.
Kako je mogoče nadzorovati povratno vzmetenje med množično proizvodnjo?
Obravnavajte to kot stalno procesno disciplino: vzdržujte doslednost serij žic, med potekom merite dele, vzdržujte orodja po urniku in ponovno preverite parametre po vsaki spremembi materiala, orodja ali geometrije. Ko se pojavi odmik, prilagodite kompenzacijo na podlagi merilnih podatkov in ne zgolj na podlagi presoje operaterja.
Potrebujete pomoč pri nadzoru vzmeti v vašem postopku oblikovanja žice?
BELAN Machinery, profesionalni ponudnik avtomobilskih rešitev za oblikovanje žic. Pošljite nam svoje načrte ali vzorce izdelkov. Naša inženirska ekipa lahko oceni vaš material žice, zahteve po oblikovanju, zahteve glede orodij in potrebe po nadzoru vzmeti, da pomaga izbrati ustrezno rešitev za CNC oblikovanje žic.
Kontaktirajte Belan za oceno izvedljivostiSorodni viri
- CNC stroji za upogibanje žice— Večosna CNC oprema za upogibanje žic, zgrajena za natančno in ponovljivo oblikovanje.
- Industrijske rešitve za oblikovanje žic— Rešitve za uporabo za dosledno proizvodnjo industrijskih žičnih komponent.
- Rešitev za oblikovanje žic za avtomobilske dele— Rešitve za oblikovanje žice za sedežne okvirje, penaste žice in povezovalne komponente, kjer je dimenzijska doslednost ključna.
- Kakšne so prednosti stroja za 3D upogibanje žic?— Kako večplastno 3D oblikovanje podpira kompleksno geometrijo delov in procesno doslednost.
- Kako izbrati CNC stroj za upogibanje žice— Popoln vodnik za izbiro strojev, orodij in možnosti avtomatizacije.


