


Luknje, reže, stisnjeni zobje in logotipi na ročice brisalca so ravne značilnosti. Narišite jih, kjerkoli želite na tisku — če so načrtovani po upogibu, postanejo načrt za odpadke. AStroj za upogibanje brisalcapred upogibanjem postavlja luknjanje, pritiskanje in označevanje ne zaradi priročnosti postavitve, ampak zato, ker to zahtevajo matrica in datumi. Tukaj je razlog za to zaporedje, da boste vedeli, kaj preveriti, ko pošljete risbo v ocenjevanje.

Upogibanje uniči tri datume hkrati
Najprej datum, ki določa lokacijo. Položaji lukenj, rež, zob in logotipov so vsi dimenzionirani iz ravne, ravne površine. Poravnana ravna palica, položena na mizo, daje vsaki funkciji čisto 2D koordinatno; ko je roka upognjena, je to 3D del, isti operater, ki ga prime na dva različna načina, pa meri dva različna položaja. Drugič, dostop do kocke. Prebijanje in stiskanje zahtevata ravno oporo pod funkcijo in navpični tiskarski udarec. Ukrivljena roka visi in moti — matrica bodisi ne doseže elementa ali pa ga ne more pravilno namestiti. Tretjič, stresni obraz. Zunanjost upogiba je v napetosti, luknja ali reža blizu linije upogiba pa pusti brn in delovno utrjen rob točno tam, kjer se razpoka želi začeti. Zato risbe naredijo luknje in reže v ravnih conah stran od linije upogiba — in zato mora postopek sodelovati, najprej preluknjati, nato upogibati.
Kaj se zgodi, ko je vrstni red napačen
Premakni se, da se upogneš pred udarci in trije neuspehi se izmenično pojavijo. Položaj lukenj se premika, ker ponavljajoče lociranje na 3D delu neposredno zmanjša toleranco lukenj. Luknje se razpokajo na robu, ker na napetostni ploskvi sedi pozno preluknjana trn in zlom mu sledi. Zobje in logotipi pritiskajo neenakomerno, saj se brez ravne opore globina razlikuje od dela do dela in od ene strani oznake do druge. Nobenega od teh ni mogoče popraviti nižje po toku.

Kako stroj zaklene zaporedje
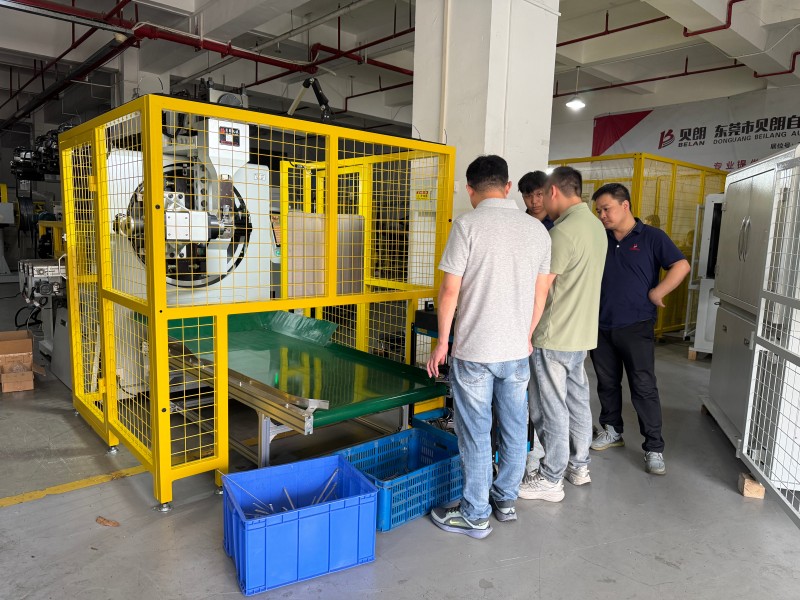
Procesna veriga na našemStroj za upogibanje brisalca(BL-YG-12A) je razporejena točno po tem vrstnem redu: navijanje na dvojni končni izhod, podajanje, izravnavanje, preluknjanje, zarezovanje in pritiskanje zob ter vtisni logotip v ravno območje, nato upogni z usklajenimi notranjimi in zunanjimi rotacijskimi glavami — stranski upogibi, navpični in zasukani upogibi — in zaključi s predhodno naloženim odrezom. Dvanajst polnoservo osi poganja ta tok: trije 7,5kW prebojni motorji upravljajo ravne elemente, 7,5kW napajalni motor nosi palico, dva 4,4kW vrtljiva motorja pa tvorita upogib, skupaj 55,9 kW z upogibnim hodom 500 mm in okvirjem 16000 KG. Uporablja ravne žične odseke velikosti 4×9 mm in 4×12 mm. Ta struktura je tista, ki joStroj za upogibanje brisalcaZgodba o integraciji je zgrajena na — pet ali šest operacij, ki so prej zahtevale tri do pet strojev in ročni prenos, zdaj tečejo na enem nadstropju. Zaporedje je zvarjeno v strukturo, operater si ga ne zapomni, zato ukaz preživi vsako menjavo premika.
Zaporedje na prvi pogled
| Delovanje | Položaj | Zakaj tukaj | Stroški izvajanja po ovinku |
| Ravnanje | Prvi | Ravna droga je referenčna točka za vsak položaj luknje; Indeksirani zvitki beležijo nastavitve | — (temeljni korak) |
| Prebijanje / režanje | Ravna cona, pred upogibanjem | Ravno postavljanje, navpični hod matrice | Slaba lokacija na 3D delu; Razpoka na napetostni površini |
| Stiskanje zob | Ravna cona, pred upogibanjem | Ravna podpora ohranja enakomerno globino | Neenakomerna globina, drsenje |
| Žigosanje logotipa | Ravna cona, pred upogibanjem | Ravna površina daje čist, enakomeren znak | Neenakomerno označevanje ploskve in globina |
| Upogibanje (stran / navpično / zasukanje) | Srednje-pozno obdobje | Sinhronizirane rotacijske glave, hod 500 mm | — (korak oblikovanja jedra) |
| Izklop (prednaložen) | Zadnji | Predobremenitev stabilizira rez, omeji brne | — (zaključni korak) |
Štiri vprašanja, ki jih postavim, ko pride risba
Najprej razdalja od središč lukenj in rež do najbližje linije upogiba — to določa, ali element prečisti napetostno območje in ohranja raven pristanek za udarec. Drugič, katera stran nosi stisnjene zobe in logotip, da lahko potrdimo, da matrica doseže do njih, preden se upogne. Tretjič, kako se smeri upogibanja združujejo — stranski, vertikalni in zviti upogibi dobijo vsak svojo notranjo/zunanjo rotacijsko koordinacijo naStroj za upogibanje brisalca. Četrtič, velikost serije in menjava: različne različice ročic večinoma menjajo tlačilne in odrezovalne matrice, tako z lokacijskimi zaklepnimi napravami, pošten način menjave stroškov pa je iz zadnjega dobrega dela ene različice v prvi del naslednje. Ko je DOGA prišla na našo lokacijo za prevzem na lokaciji, je kontrolni list sledil isti logiki — skupna dolžina, položaj in kot upogiba, položaj luknje, rezni rob in površina, pretečeno po vrstnem redu risanja. Odgovorite na te štiri in v bistvu veste, ali lahko vaša roka teče skoziOblikovanje povezovalne roke brisalcaStroj v enem prehodu — to je tudi prvi korak vsakega resnegaPostopek izdelave brisalčev ročicRecenzija.
Zaporedje je prvi vzvod na odpadnem materialu
Polovico tega, kar jeStroj za upogibanje brisalcarešitve prihajajo iz manj strojev in operaterjev; druga polovica izhaja iz samega zaporedja — ravne značilnosti pristanejo v enem prehodu, položaji lukenj, globina zob in označevanje pa ostanejo dosledni po celotni seriji. Pošljite nam risbo roke z označenimi položaji lukenj, smermi pritiskanja in upogibanja, mi pa vam bomo razložili to zaporedje in povedali, katere značilnosti spadajo v ravno cono in katere resnično potrebujejo rokovanje po upogibanju. Izbira praveStroj za upogibanje brisalcaZačne se z urejanjem operacij v pravi vrstni red. BELAN Machinery, vaš strokovni ponudnik avtomobilskih rešitev za oblikovanje žic.



